Qué indicar en el plano para pedir pintura industrial de piezas metálicas: ambiente, color, acabado y zonas sin pintar.


Taller de tratamiento de metales
Qué indicar en el plano para pedir pintura industrial de piezas metálicas: ambiente, color, acabado y zonas sin pintar.
Un bastidor de tubo se puede resolver de dos maneras: cortando tramos rectos y soldándolos en ángulo, o curvando el tubo para que una sola pieza haga todo el recorrido. Las dos funcionan. Pero no cuestan lo mismo, no se comportan igual en servicio y no se repiten igual de un lote a otro.
Si diseñas o compras estructuras, bastidores, soportes o componentes de maquinaria en tubo, esta decisión aparece en casi cada plano. En este artículo explicamos qué aporta el curvado de tubo CNC, cuándo compensa frente a la soldadura en ángulo y qué información necesita el taller para fabricar la pieza a la primera.
Una curvadora CNC conforma el tubo siguiendo un programa: la longitud de cada tramo recto, el ángulo de cada curva y el giro del tubo entre una curva y la siguiente. Con esos datos se definen geometrías con varias curvas, incluso en planos distintos.
Para quien compra, lo importante no es la máquina, sino lo que implica. Una vez validado el programa, cada pieza del pedido sale con la misma geometría. La repetibilidad deja de depender del punteado y la mano en cada unidad y pasa a depender de un programa que se guarda y se vuelve a lanzar en el siguiente pedido.
En nuestro taller de La Puebla de Híjar (Teruel) curvamos tubo y perfil con una curvadora CNC de 3 ejes BLM63, conectada en la misma nave con el corte láser de tubo, la soldadura y la pintura industrial.
No hay una respuesta única, pero sí criterios claros. Curvar el tubo suele compensar en estos casos:
En cambio, la soldadura en ángulo puede ser mejor opción cuando el diseño pide un radio demasiado cerrado para el tubo elegido, cuando los tramos rectos entre curvas son tan cortos que la máquina no puede sujetar el tubo, o cuando el montaje exige una esquina viva. También cuando en ese mismo nudo se une otra pieza y la soldadura se va a hacer de todas formas.
Muchas veces la mejor solución combina las dos técnicas: curvar los recorridos y soldar solo los nudos imprescindibles. Es una decisión que se toma mejor con el plano delante.
Igual que ocurre con el plegado de chapa, una pieza curvada se fabrica con más fiabilidad cuando el plano se ha pensado para el proceso. Estos son los puntos que más conviene revisar antes de cerrar el diseño:
Si dudas sobre qué radio admite tu perfil o si una geometría es fabricable, lo más rápido es consultarlo antes de dar el diseño por cerrado. Un ajuste pequeño en el plano suele ahorrar mucho tiempo en el taller.
Un presupuesto de curvado de tubo es rápido y fiable cuando el plano trae la información completa. Para valorarlo necesitamos:
Conviene señalar también las cotas críticas, las que de verdad afectan al montaje, para centrar en ellas la verificación de la primera pieza. Si quieres más detalle sobre formatos y datos, lo explicamos en nuestra guía sobre fabricación bajo plano y qué enviar para pedir presupuesto.
Un tubo curvado rara vez es la pieza final. Normalmente se corta antes, se suelda a otras piezas, se mecaniza algún punto y se pinta. Si cada fase la hace un proveedor distinto, cada transporte añade plazo y riesgo de daños, y aparece una frontera en la que nadie responde de la geometría final del conjunto.
En Talleres Jesús Valero reunimos en la misma nave el corte láser de tubo, el curvado de tubos con CNC, la soldadura manual y robotizada, el mecanizado y la pintura industrial, con un único interlocutor del plano a la entrega. Somos una empresa familiar que fabrica bajo plano para la industria desde 1993, y eso se traduce en algo que valora quien compra: continuidad y el mismo criterio de fabricación pedido tras pedido.
Si tienes un bastidor, una estructura o un componente en tubo y dudas entre curvar o soldar, envíanos el plano con el material, la sección, la cantidad y el plazo que necesitas. Lo revisamos con el equipo técnico, te indicamos la solución que vemos más fiable para fabricar y te preparamos la valoración. Respondemos en 24-48 horas laborables.

Una pieza puede salir del taller con buen aspecto y, aun así, no encajar en tu montaje. Una cota fuera de lo previsto, un cordón con poros que nadie revisó o una pintura con menos espesor del necesario se descubren tarde: en la línea de montaje del cliente o, peor, cuando el equipo ya está en servicio.
Por eso el control de calidad en calderería no es un trámite final. Es lo que convierte un buen precio en una compra fiable. En este artículo repasamos qué controles tiene sentido pedir a un proveedor de calderería, en qué momento del pedido se hacen y cómo dejarlos claros desde el plano para que no haya sorpresas en la entrega.
El primer control no se hace sobre la pieza, sino sobre el plano. Antes de lanzar un pedido, una revisión técnica detecta lo que más tarde sale caro: cotas que no cierran, tolerancias que no se pueden cumplir con el proceso previsto, soldaduras sin especificar o materiales que no están disponibles en el formato indicado.
Para quien compra, esta revisión tiene una ventaja clara: las dudas aparecen cuando todavía se pueden resolver con un correo, no cuando las piezas ya están cortadas. Si quieres saber qué información conviene incluir para que esa revisión sea rápida, lo contamos en nuestra guía sobre fabricación bajo plano y qué enviar para pedir presupuesto.
Lo importante es que el criterio de aceptación quede definido desde el principio. Si el plano no dice cómo se va a controlar una pieza, cada parte puede entender una cosa distinta.
No todas las piezas necesitan el mismo nivel de control. Un soporte sencillo no se trata igual que un conjunto soldado que va a trabajar bajo carga. Aun así, estos son los puntos que conviene repasar con cualquier proveedor:
Cuantos más de estos puntos queden escritos en el pedido, menos margen hay para interpretaciones.
En un taller organizado, el control no se concentra al final. Cada fase comprueba lo que recibe de la anterior. Así, un fallo se detecta en el punto donde aparece y no tres operaciones después.
En el corte por plasma de alta definición se revisan las piezas recién salidas de la mesa: contorno, taladros y estado del borde. En el plegado y el curvado, los ángulos y las cotas de las primeras piezas antes de continuar con el lote. En el armado, la posición de cada elemento antes de soldar, porque una vez soldado corregir cuesta mucho más.
La soldadura es la fase que más depende de las personas. Contar con soldadores cualificados y con procedimientos definidos es lo que da repetibilidad de un pedido a otro. Lo explicamos con más detalle en el artículo sobre por qué importan los soldadores cualificados al subcontratar. Cuando la pieza lo permite, la soldadura robotizada añade otra ventaja: los mismos parámetros en cada cordón, pieza tras pieza.
Después vienen el mecanizado CNC, si la pieza lo necesita, y la pintura industrial. En ambos casos el control llega antes de dar la pieza por terminada: cotas mecanizadas en un caso y aspecto y espesor del acabado en el otro.
La mayoría de discusiones sobre calidad no vienen de una mala fabricación, sino de una expectativa que nunca se escribió. Para evitarlo, conviene que el plano y el pedido respondan a estas preguntas:
¿Qué cotas son críticas y cuáles son orientativas? Marcar las cotas funcionales ayuda a concentrar el control donde importa y evita encarecer la pieza exigiendo la misma precisión en todo.
¿Qué norma o criterio se aplica a la soldadura? Indicar el tipo de unión, el tamaño del cordón y el nivel de calidad esperado evita que cada parte aplique su propio criterio.
¿Qué documentación necesitas con la entrega? Certificados de material, informe dimensional, registro de espesores de pintura. Pedirlo al principio no cuesta nada; reconstruirlo al final, a veces es imposible.
¿Cómo se gestiona una no conformidad? Saber a quién avisar, en qué plazo y cómo se decide si una pieza se repara, se acepta o se repite da tranquilidad a los dos lados.
El control de calidad también es una cuestión de continuidad. Cuando trabajas con el mismo proveedor de calderería en Aragón pedido tras pedido, el taller ya conoce tus planos, tus cotas críticas y tu forma de aceptar las piezas. La primera pieza de cada lote se parece a la última del anterior, y eso es justo lo que busca quien compra: repetibilidad.
En Talleres Jesús Valero fabricamos bajo plano para la industria desde 1993, en La Puebla de Híjar (Teruel). Reunir en un mismo proveedor el corte, el plegado, el curvado, la soldadura, el mecanizado y la pintura permite revisar cada fase con un único criterio y mantener la coherencia de un pedido a otro.
Si estás preparando un pedido de calderería o conjuntos metálicos y quieres saber cómo se controlaría tu pieza, envíanos el plano con el material, la cantidad y el plazo que necesitas. Lo revisamos, te planteamos las dudas técnicas que veamos y te preparamos una valoración.

Envías el pedido, recibes la confirmación y las piezas desaparecen de tu vista hasta que llegan al almacén. Para quien compra, ese es el tramo menos visible de la fabricación. Y es justo ahí donde se decide si la entrega encaja en tu línea de montaje o la frena.
En este artículo recorremos la fabricación de piezas metálicas bajo plano desde dentro del taller: qué ocurre en cada fase, qué conviene confirmar y hasta cuándo se puede cambiar algo sin que el cambio salga caro. Está escrito para responsables de compras, producción y oficinas técnicas que subcontratan calderería y conjuntos metálicos.
El presupuesto sirve para valorar el trabajo. La revisión técnica sirve para prepararlo. Con el pedido en firme, se vuelve sobre el plano y se decide cómo se va a fabricar: en qué orden, con qué material y con qué criterio de control.
Si la solicitud llegó completa, esta fase apenas genera preguntas. Ya repasamos los datos que la agilizan en qué enviar para pedir presupuesto de fabricación bajo plano. Aun así, antes de que entre la primera chapa en máquina conviene confirmar cuatro puntos:
Es el momento más barato para cambiar algo. Aquí, una modificación suele suponer actualizar un archivo. Con la chapa ya cortada, puede suponer repetir trabajo y esperar material nuevo.
La primera operación visible es el corte. Las piezas se colocan sobre la chapa en un anidado que busca aprovechar bien el material, y a partir de ahí se programa la máquina. En nuestro taller partimos de una mesa Hypertherm XPR300 de 6000×2000; si quieres saber cuándo encaja este proceso, lo contamos en corte por plasma de alta definición.
Después llega el conformado, con prensas plegadoras para la chapa y una curvadora CNC de 3 ejes para el tubo. Aquí hay un detalle que a menudo pasa desapercibido: la forma de la pieza plana se calcula pensando ya en el plegado. Un cambio en el radio, el espesor o la posición de un pliegue puede dejar sin validez las piezas que ya están cortadas.
Por eso, en esta fase lo que más conviene vigilar son los cambios de ingeniería. Si surge uno, cuanto antes llegue al taller, mejor: a tiempo, puede afectar solo a una parte del lote. Lo explicamos con más detalle en nuestro artículo sobre plegado de chapa.
Con las piezas conformadas, se arma el conjunto. El orden de montaje y el utillaje condicionan el resultado, porque la soldadura aporta calor y el material se mueve al enfriarse. Una secuencia bien pensada se nota después en las cotas y en el encaje final.
También es el momento de aplicar el proceso de soldadura elegido en la revisión. El robot aporta regularidad cuando la geometría y la repetición lo justifican. La soldadura manual da flexibilidad en uniones de acceso difícil o en conjuntos complejos. En ambos casos pesa la experiencia de quien está al frente, y por eso insistimos en la importancia de contar con soldadores cualificados.
En series medias y largas, la primera pieza es la prueba que más información da. Se comprueban las cotas, se confirma que la secuencia funciona y, si hace falta un ajuste, se hace antes de continuar con el resto del lote. Si tu pedido requiere una aprobación por tu parte, déjalo acordado de antemano: quién valida, con qué informe y en qué plazo. Una aprobación que tarda en llegar también es un cuello de botella, aunque no esté en el taller.
Las zonas que exigen más precisión pasan después por el centro de mecanizado Chevalier 2443 VMC o por el torno CMZ TBI-520. Qué conviene mecanizar antes y después de soldar lo vemos en mecanizado CNC de piezas soldadas.
La pintura es la fase que más se nota a simple vista y una de las que peor admite correcciones tardías. Antes de que el conjunto entre en la cabina con horno de polimerizado, conviene tener claros el color, el tipo de acabado y las zonas que no deben pintarse, como roscas o superficies de ajuste.
El control de calidad, en cambio, no espera al final. Se hace en cada fase, porque un defecto detectado en el corte cuesta mucho menos que el mismo defecto detectado con la pieza ya soldada y pintada.
Antes del envío, merece la pena tener acordados tres aspectos que a veces se dejan para el último día:
Parecen detalles menores hasta que una pieza correcta llega sin el certificado que necesitas para darle entrada, o con la pintura dañada por un embalaje pensado para otra cosa. Resolverlos en la revisión inicial lleva unos minutos; resolverlos con el camión en el muelle lleva bastante más.
Cuando el corte, el conformado, la soldadura, el mecanizado y la pintura se hacen en el mismo taller, cada fase sabe lo que necesita la siguiente. Si aparece una duda, se habla entre quien corta, quien suelda y quien programa la máquina, sin transportes de por medio entre una operación y otra. Para quien compra, eso se traduce en menos puntos de fallo y en un proceso más fácil de repetir pedido tras pedido.
Desde 1993 fabricamos bajo plano en La Puebla de Híjar (Teruel) para industria, ingenierías, oficinas técnicas y fabricantes de maquinaria de Aragón y del resto de España.
Cuando prepares tu próximo pedido, envíanos tu plano con el material, la cantidad y el plazo que necesitas. Lo estudiamos con criterio técnico, te comentamos cualquier duda de fabricación y preparamos la valoración: solicita tu presupuesto aquí.

Un conjunto soldado puede salir de la mesa de montaje con sus medidas generales correctas y, aun así, no encajar en la máquina a la que va destinado. El asiento de un rodamiento queda fuera de eje, los taladros de fijación no coinciden con la bancada o la cara de apoyo no asienta bien. Casi siempre, el origen está en una decisión que nadie tomó en el plano: qué se mecaniza, en qué momento y desde qué referencia.
Este artículo está pensado para ingenierías, oficinas técnicas y responsables de compras que encargan piezas de calderería con zonas de precisión. Vemos cuándo conviene pasar un conjunto por mecanizado CNC, qué debería indicar el plano y qué cambia cuando todo el proceso se hace en el mismo taller.
La soldadura aporta calor de forma localizada. Al enfriarse, el material se contrae y el conjunto se mueve: una chapa se abomba, un tubo tira hacia un lado, una distancia entre ejes cambia. Una buena secuencia de soldeo y un utillaje bien pensado reducen esa deformación, pero no la eliminan del todo.
Por eso las superficies que tienen que ajustar con otra pieza rara vez se confían solo a la calderería. Primero se construye el conjunto y después se lleva a máquina para dejar esas zonas en su cota definitiva. La calderería da la forma y la resistencia; el mecanizado da la precisión justo donde el montaje la exige.
Si quieres repasar cómo influye cada proceso de unión, lo explicamos en nuestra guía sobre tipos de soldadura industrial.
No hay una regla única, porque depende de la función de cada zona. Como orientación, estas operaciones suelen dejarse para después de soldar:
Y estas otras suelen resolverse antes de soldar:
En conjuntos rígidos o con mucha soldadura hay otra pregunta que conviene hacerse: ¿hace falta un alivio de tensiones antes de mecanizar? Al retirar material, las tensiones internas pueden liberarse y la pieza puede volver a moverse. Si tu aplicación lo requiere, lo mejor es dejarlo escrito en el plano y hablarlo durante la valoración.
Un plano pensado solo para la pieza final deja sin resolver parte del camino. Estos datos ayudan a valorar el trabajo y a evitar suposiciones:
Para completar la petición, tienes la lista general en qué enviar para pedir presupuesto de fabricación bajo plano.
Un conjunto soldado plantea una dificultad que una barra maciza no tiene: dos conjuntos nunca salen exactamente iguales. Si la máquina toma como referencia una superficie que varía de una pieza a otra, esa variación acaba en la zona mecanizada. Por eso, en series medias y largas, la forma de amarrar el conjunto pesa tanto como el programa CNC.
El proceso suele apoyarse en tres puntos:
Aquí la conversación dentro del taller marca la diferencia. Si en la primera pieza falta material en una cara, quien programa la máquina tiene que poder hablar con quien monta y suelda el conjunto para corregir el origen del problema. Cuando ese ajuste se queda hecho, las siguientes piezas salen con el mismo criterio y la repetibilidad deja de depender de la suerte.
En La Puebla de Híjar trabajamos estas operaciones en un centro de mecanizado Chevalier 2443 VMC y un torno CMZ TBI-520: el primero para fresado, taladrado y roscado de piezas prismáticas, y el segundo para ejes, casquillos y piezas de revolución. Si tu conjunto es voluminoso, comenta las dimensiones durante la revisión del plano: el tamaño y la forma de amarre también influyen en cómo conviene dividir el trabajo.
Cortar y soldar en un proveedor y mecanizar en otro es posible, pero añade transportes y esperas. Y deja una pregunta incómoda en el aire: si la pieza llega a máquina sin material suficiente para limpiar una cara, ¿quién responde? Cuando el corte, la soldadura y el mecanizado se hacen bajo el mismo techo, esa responsabilidad es una sola y los ajustes se resuelven en el propio taller.
En Talleres Jesús Valero fabricamos bajo plano desde 1993. Podemos partir del corte por plasma de alta definición, pasar por plegado de chapa y curvado, soldar el conjunto, mecanizarlo y terminarlo en nuestra cabina de pintura con horno de polimerizado. Trabajamos para industria, ingenierías y fabricantes de maquinaria de Aragón y del resto de España.
Si tienes una pieza de calderería con zonas de precisión, envíanos tu plano con el material, la cantidad y el plazo que necesitas. Lo revisamos con criterio técnico, te comentamos cualquier duda de fabricación y preparamos la valoración: solicita tu presupuesto aquí.
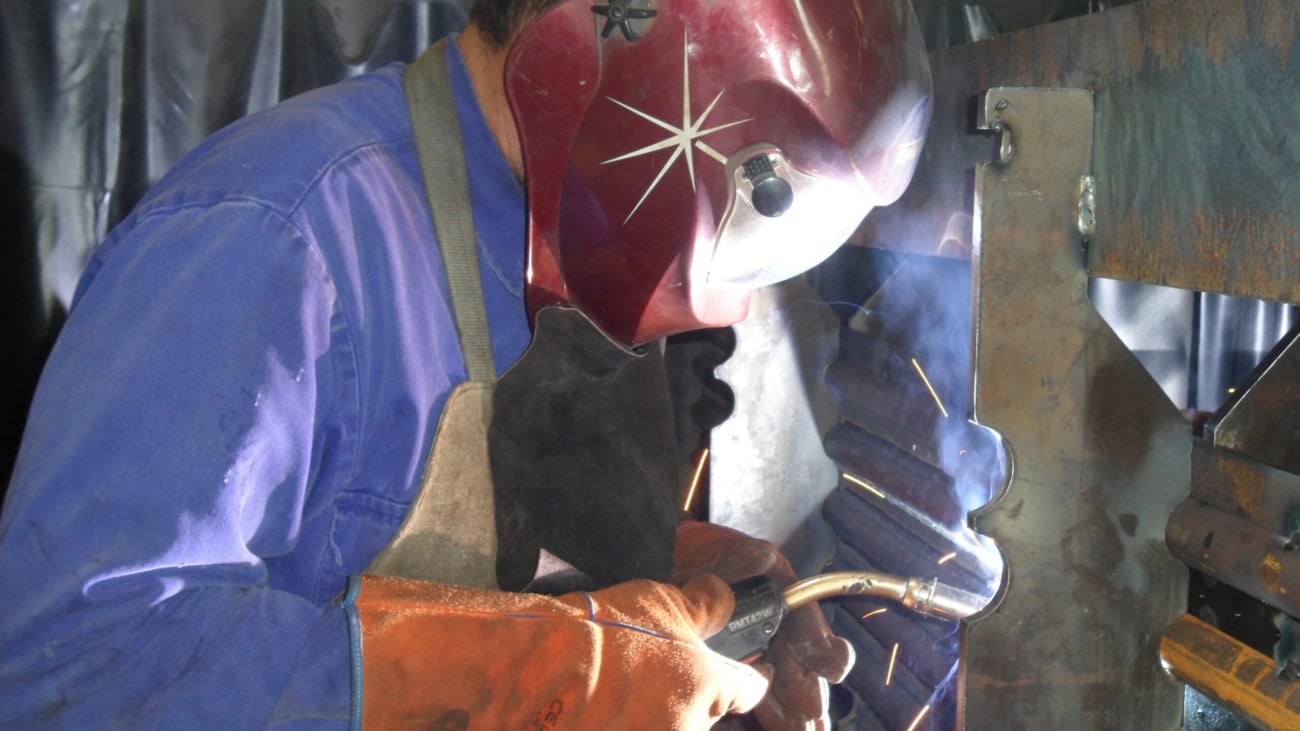
Cuando una empresa industrial subcontrata un conjunto soldado, suele comparar precio, plazo y capacidad de máquina. Son criterios razonables. Pero hay un factor que no aparece en la oferta y que explica buena parte de lo que pasa después: quién va a soldar tus piezas y cuánta experiencia tiene en ese tipo de trabajo.
Un cordón bien ejecutado no depende solo del equipo. Depende de cómo se prepara la unión, de cómo se controla la deformación, de cómo se interpreta el plano y de cómo se repite el mismo resultado en la pieza uno y en la pieza doscientos. Eso lo hacen personas. Y en un momento en el que encontrar soldadores y caldereros con oficio es cada vez más difícil para muchas empresas del metal, conviene saber qué mirar en el equipo de tu proveedor.
La tecnología ayuda a fabricar con precisión, pero no sustituye el criterio. Incluso en la soldadura robotizada, alguien tiene que diseñar el utillaje, programar las trayectorias, ajustar parámetros y validar la primera pieza. Y en la soldadura manual, la mano del soldador es directamente la que define la calidad de la unión.
Para quien compra, la diferencia se nota en cosas muy concretas:
En el lenguaje del taller, «cualificado» va más allá de saber soldar. Un soldador cualificado domina los procesos que aplica (MIG/MAG, TIG, electrodo), conoce el comportamiento de cada material y sabe leer un plano con simbología de soldadura. Si quieres repasar las diferencias entre procesos, lo explicamos en nuestra guía sobre tipos de soldadura industrial.
Pero hay una parte que no se aprende en un curso: la experiencia acumulada con piezas reales. Saber cómo se comporta una chapa fina cuando se calienta, cuándo puntear antes de cerrar un cordón, cómo fijar un conjunto para que no se mueva o cuándo parar y consultar con la oficina técnica del cliente. Ese conocimiento se construye con años de trabajo y, sobre todo, se transmite dentro del propio taller.
Cuando un proyecto exige procedimientos de soldadura o soldadores homologados según una norma concreta, conviene indicarlo desde el primer momento en la petición de oferta. Hablamos de ello en el artículo sobre certificación y homologación en soldadura.
En calderería y soldadura industrial, buena parte del conocimiento no está escrito en ningún manual. Está en la forma en que un oficial con experiencia enseña a un compañero más joven a preparar biseles, a montar un conjunto sobre la mesa o a revisar una pieza antes de darla por buena.
Por eso la estabilidad del equipo es una ventaja competitiva para el cliente, no solo para el taller. En una empresa familiar como Talleres Jesús Valero, que trabaja desde 1993 en La Puebla de Híjar, el oficio se transmite dentro del propio equipo. Eso se traduce en algo que el comprador industrial valora mucho: saber que su pieza la van a fabricar personas que conocen el trabajo y que seguirán ahí en el próximo pedido.
Un equipo estable también facilita la comunicación técnica. Cuando hay una duda sobre una cota, un material o un acabado, la conversación es más rápida si al otro lado hay alguien que ya conoce tus piezas y tu forma de trabajar.
No hace falta una auditoría completa para hacerse una idea. Estas preguntas ayudan a valorar la fiabilidad de un taller de soldadura y calderería:
Si quieres profundizar en los criterios de selección, en cómo elegir un taller de calderería industrial en Aragón repasamos otros aspectos clave.
La conversación sobre la falta de perfiles técnicos en el sector suele plantearse como un dilema entre automatizar o contratar. En la práctica, los talleres que ofrecen más continuidad combinan las dos cosas. La soldadura robotizada aporta repetibilidad en piezas con volumen y geometría estable. La soldadura manual, en manos de profesionales con experiencia, resuelve los conjuntos complejos, las piezas únicas y los ajustes que una célula automatizada no puede hacer.
Lo importante para el cliente es que el taller sepa decidir qué proceso conviene a cada pieza. Y esa decisión, de nuevo, la toman personas que conocen el trabajo: las que revisan el plano, eligen el proceso y responden de la pieza hasta que sale por la puerta.
Si estás buscando un proveedor de soldadura y calderería industrial con un equipo estable y capacidad para fabricar bajo plano con continuidad, en Talleres Jesús Valero revisamos tu proyecto con criterio técnico antes de presupuestar.
Envíanos tu plano con el material, las cantidades y el plazo que necesitas, y te preparamos una valoración ajustada a tu pieza: solicita tu presupuesto aquí.

Octubre y noviembre son los meses en los que muchas plantas industriales cierran presupuestos y previsiones para el año siguiente. También es el mejor momento para decidir qué parte de la fabricación metálica vas a externalizar en 2027, con quién y cómo. Si la decisión se deja para enero, la subcontratación de calderería se convierte en una carrera contra el plazo: se buscan talleres con prisa, se piden presupuestos sin plano definitivo y los cuellos de botella aparecen justo cuando la línea necesita las piezas.
En este artículo repasamos cómo planificar la subcontratación del año desde el punto de vista de quien compra o dirige producción: qué información preparar, dónde suelen surgir los problemas y qué aporta trabajar con un proveedor estable cerca de tu planta.
La capacidad de un taller no es infinita. Un proveedor con carga de trabajo estable organiza sus turnos, sus máquinas y sus compras de material con semanas de antelación. Los clientes que avisan pronto encuentran hueco; los que llegan con urgencia compiten por la capacidad que queda libre.
Además, hay plazos que no dependen solo del taller. El aprovisionamiento de chapa, tubo y perfil puede variar a lo largo del año, y anticiparse permite asegurar material y evitar sorpresas. En tu propia empresa, dar de alta a un proveedor, validar un presupuesto o aprobar las primeras piezas también lleva su tiempo.
Planificar no significa comprometer cada pedido del año. Significa compartir una previsión razonable para que el proveedor pueda reservarte capacidad productiva y responder con continuidad.
Cuanto más completa sea la información de partida, más ajustada será la valoración y más fácil será cumplir los plazos. Antes de pedir presupuesto para el año, conviene reunir:
Si quieres repasar qué debe incluir cada plano, lo explicamos con detalle en nuestra guía sobre qué enviar para pedir presupuesto de fabricación bajo plano.
En la mayoría de los proyectos los retrasos no se deben a una única causa, sino a pequeñas fricciones que se acumulan. Estas son las más habituales:
Ninguno de estos problemas se resuelve con prisas. Se resuelven con información a tiempo y con un proveedor que conozca tus piezas.
Cambiar de taller en cada pedido puede parecer una forma de ahorrar, pero tiene un coste oculto: cada proveedor nuevo tiene que aprender tus piezas, tus tolerancias y tu forma de trabajar. Un proveedor estable aporta precisamente lo contrario:
En Talleres Jesús Valero somos un taller familiar fundado en 1993 en La Puebla de Híjar (Teruel). Trabajamos bajo plano para industria, ingenierías y fabricantes de maquinaria, con corte por plasma de alta definición, plegado y curvado CNC, soldadura robotizada y manual, mecanizado y pintura industrial. Más de treinta años de oficio nos han enseñado que la confianza de un cliente industrial se gana entregando bien, pedido tras pedido.
Si buscas el enfoque de costes y calidad, también tienes nuestra guía completa de subcontratación metálica B2B.
No hace falta un gran proyecto para empezar. Basta con ordenar los pasos:
Con este orden, cuando arranque el año tus piezas ya tendrán un sitio reservado en la planificación del taller.
Si estás preparando la subcontratación de calderería, soldadura o fabricación bajo plano para el próximo año, el mejor momento para hablar es ahora. Envíanos tus planos con la cantidad prevista, el material y el plazo que necesitas: nuestro equipo técnico los revisa y te responde en 24-48 horas con una valoración y un presupuesto.

Cuándo conviene el corte por plasma de alta definición frente al láser u oxicorte, qué calidad de borde esperar y qué datos enviar para presupuestar tus piezas.
Qué debe incluir tu plano (formato, material, cantidad y plazo) para recibir un presupuesto de fabricación bajo plano rápido y fiable.

Qué papel juega la matricería en las series largas y cómo ayuda a que la pieza número mil sea idéntica a la primera.
Desde 1993
Talleres
Jesús Valero
Fabricación metálica industrial bajo plano para empresas de toda España. Desde La Puebla de Híjar (Teruel).
Respondemos en 24-48 horas.