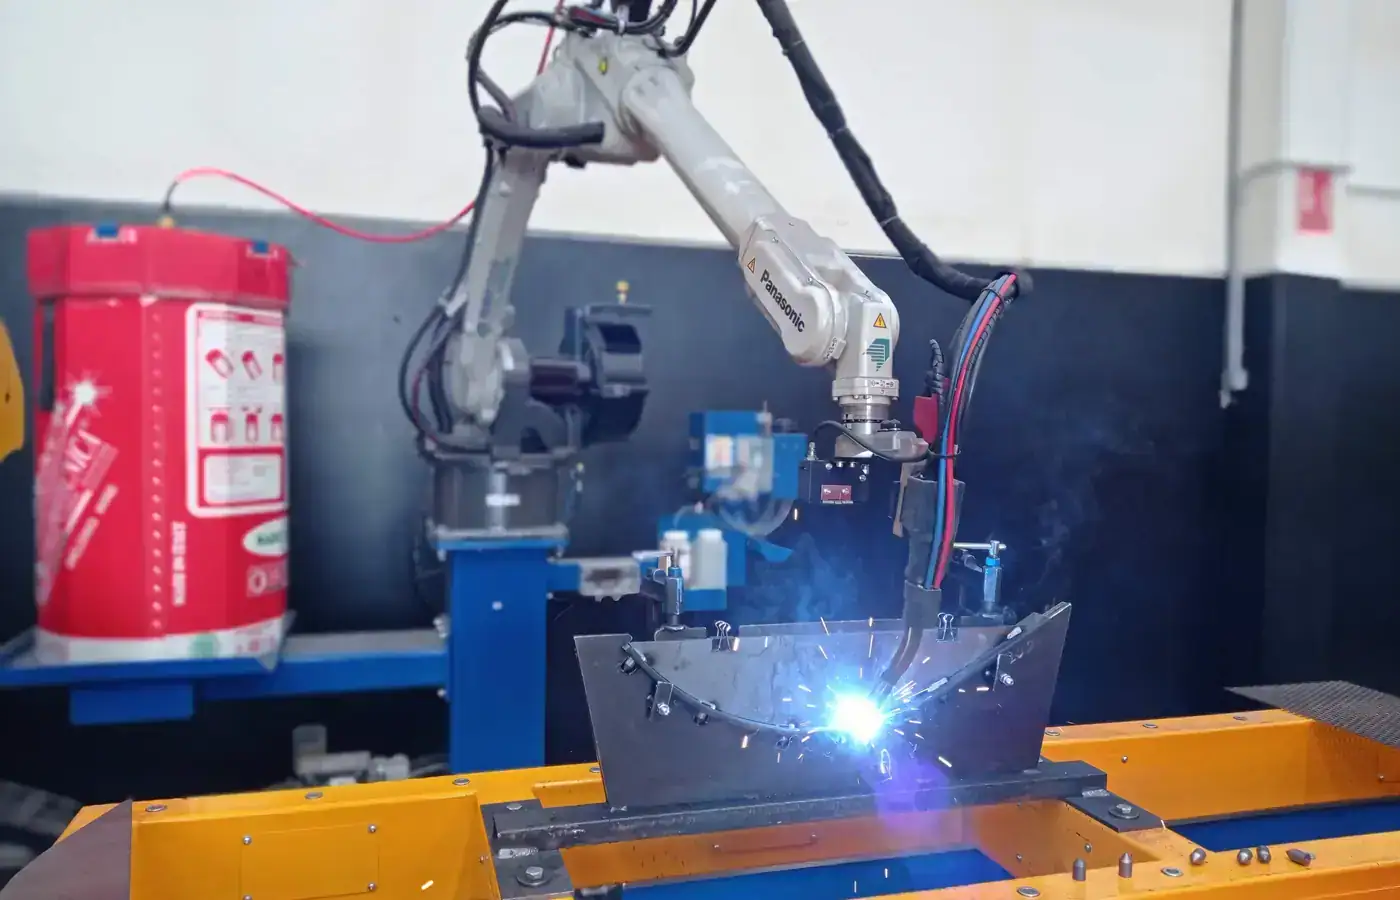
Pintura industrial de piezas metálicas: qué especificar
Qué indicar en el plano para pedir pintura industrial de piezas metálicas: ambiente, color, acabado y zonas sin pintar.
En este artículo
La pintura suele ser lo último que se define en un plano y lo primero que se ve cuando la pieza llega a montaje. Si la especificación se queda en «pintado en negro», el taller tiene que suponer: qué ambiente soportará la pieza, qué zonas deben quedar libres, qué brillo se espera. Cada suposición es un riesgo de retrabajo o de un presupuesto que no se puede comparar con otro.
En este artículo repasamos qué conviene especificar sobre la pintura industrial de piezas metálicas cuando pides presupuesto de un conjunto de calderería o de una pieza fabricada bajo plano. El objetivo es sencillo: que el acabado llegue como lo necesitas, lote tras lote, sin llamadas de última hora.
Por qué la pintura se especifica igual que una cota
La pintura no es un detalle estético. Protege el metal de la corrosión, condiciona el montaje (encajes, roscas, superficies de apoyo, contactos eléctricos) y forma parte de la imagen del equipo que tu empresa entrega a su propio cliente.
Cuando el acabado está mal definido, los problemas aparecen tarde y cuestan caro: diferencias de tono entre un lote y el siguiente, pintura en zonas de ajuste que obliga a repasar en montaje, horas de enmascarado que nadie había previsto o una protección insuficiente para el ambiente real de trabajo.
Por eso, para quien compra, la especificación de pintura merece el mismo cuidado que una tolerancia o una calidad de material. Y si el mismo taller que fabrica la pieza también la pinta, se eliminan transportes y manipulaciones intermedias y hay un único responsable del resultado final. En Talleres Jesús Valero la pintura se aplica en cabina propia, dentro de la nave, y el acabado se cura en horno de polimerizado antes de la entrega.
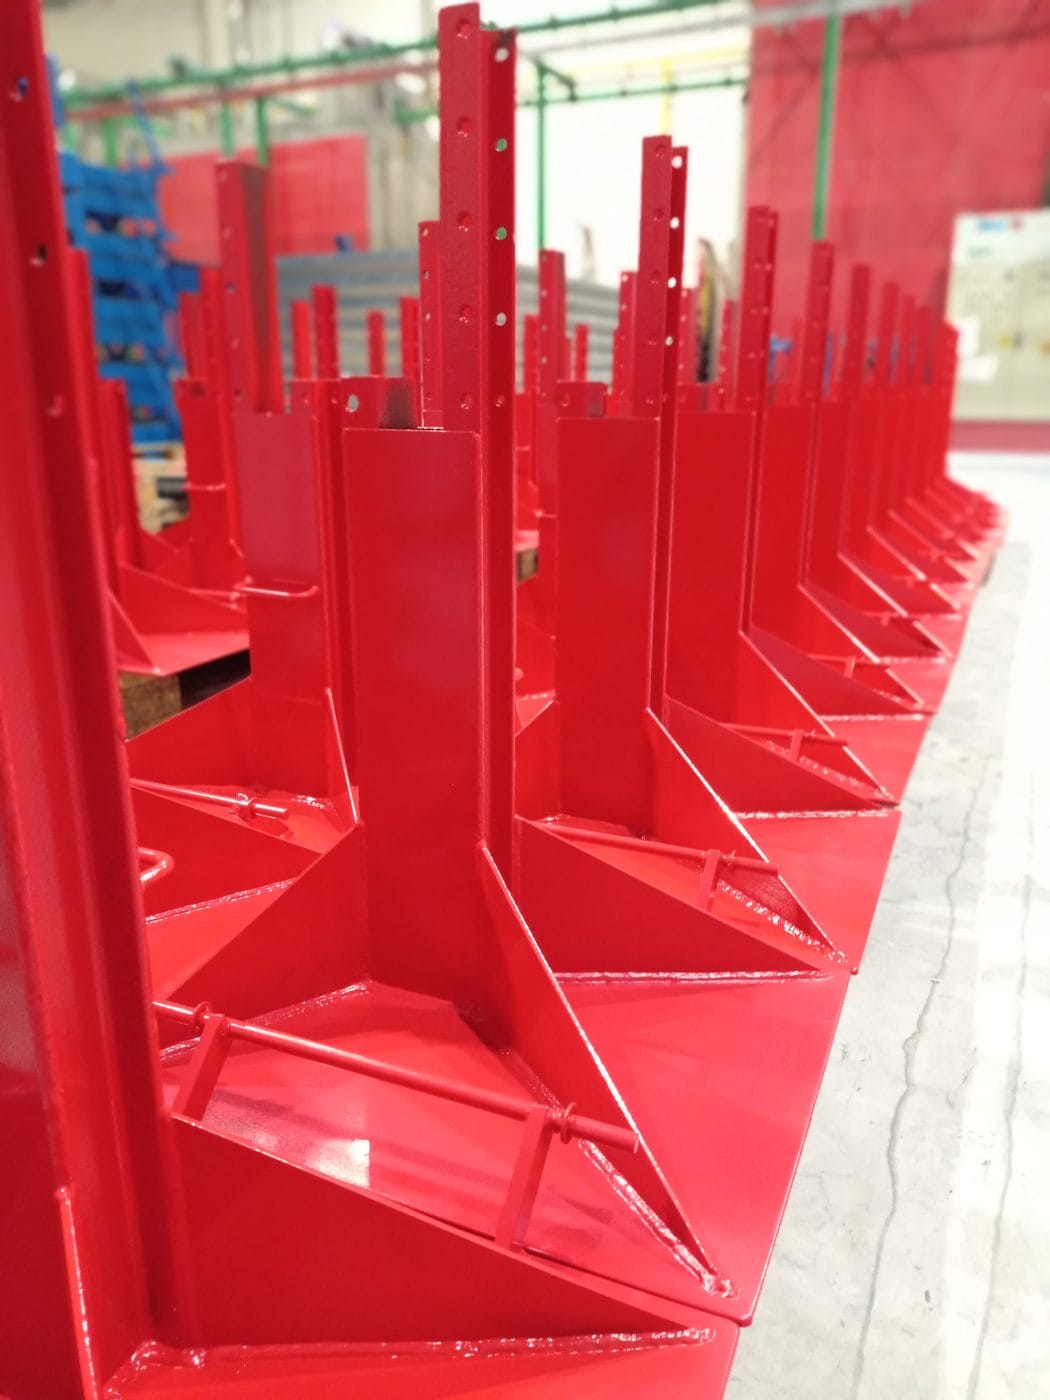
Qué incluir en el plano o en la petición de oferta
No hace falta un pliego de condiciones de veinte páginas. Con estos datos, el taller puede valorar el acabado con criterio y tú puedes comparar ofertas en igualdad de condiciones:
- Ambiente de servicio. Interior seco, interior con humedad o condensación, exterior, entorno costero o con agentes químicos. Si trabajáis con la norma ISO 12944, indica la categoría de corrosividad y la durabilidad esperada.
- Color y referencia. Código RAL u otra referencia del acabado. Si el tono es crítico (por ejemplo, porque la pieza se monta junto a otras ya pintadas), aporta una muestra física.
- Acabado y brillo. Mate, satinado, brillante o texturizado. Dos piezas del mismo RAL con distinto brillo no parecen del mismo color.
- Zonas sin pintar. Roscas, taladros de ajuste, superficies mecanizadas de apoyo, puntos de toma de tierra. Márcalas en el plano, no solo en el correo.
- Especificación propia. Si tu empresa, o tu cliente final, tiene una especificación de pintura interna, adjúntala desde el principio.
- Control y documentación. Si necesitas medición de espesores, un informe o cualquier registro asociado al pedido, dilo en la petición de oferta, no en la recepción.
Al comparar presupuestos, comprueba además que todos incluyen el mismo alcance: preparación de la superficie, enmascarado de zonas, embalaje que proteja el acabado durante el transporte y plazo de pintura y curado. Dos precios parecidos pueden esconder alcances muy distintos.
El ambiente de servicio: el dato que más cambia el resultado
La referencia habitual en Europa para la protección anticorrosiva del acero mediante sistemas de pintura es la norma ISO 12944. Clasifica los ambientes en categorías de corrosividad, desde C1 (muy baja, por ejemplo interiores calefactados) hasta C5 (muy alta) y CX (extrema), y define rangos de durabilidad del sistema: baja (hasta 7 años), media (de 7 a 15), alta (de 15 a 25) y muy alta (más de 25).
No es lo mismo un carenado que trabajará dentro de una nave que un bastidor que pasará años a la intemperie o junto a una línea de lavado. El sistema de pintura, el número de capas y la preparación previa cambian, y con ellos el coste.
Hay que evitar los dos extremos. Pedir la categoría más exigente «por si acaso» para una pieza de interior encarece sin aportar nada. Quedarse corto obliga a repintar o sustituir antes de tiempo. Si no tienes clara la categoría, describe el entorno con palabras sencillas (dónde estará la pieza, si se moja, si hay productos químicos cerca) y deja que el taller te proponga una solución razonable.
Diseñar la pieza pensando en la pintura
Muchas incidencias de pintura se resuelven antes de llegar a la cabina, en la fase de diseño. Algunas pautas que facilitan un buen acabado:
- Evita huecos cerrados sin salida. En tubos y cajones cerrados, prevé taladros de drenaje y ventilación para que no se acumule humedad en el interior.
- Cuida los cantos vivos. La pintura tiende a adelgazar en las aristas. Matar o redondear cantos, donde la función lo permita, mejora la protección.
- Atención a solapes y rendijas. Las uniones con soldadura discontinua en zonas expuestas dejan rendijas donde la pintura no entra y la corrosión empieza antes.
- Piensa en cómo se cuelga o apoya la pieza. Las piezas tienen que sujetarse para pintarse y curarse. Indicar un punto de cuelgue que no afecte a la función evita marcas en zonas visibles.
- Consulta dimensiones antes de cerrar el diseño. Si el conjunto es grande, pregunta qué tamaño admite la cabina o si conviene dividirlo en subconjuntos atornillados.
Si el plano llega con estas cuestiones resueltas, el pedido avanza más rápido y el acabado se repite con más fiabilidad de un lote a otro. Si no lo están, una revisión técnica previa ayuda a detectarlas antes de cortar la primera chapa.
Envíanos tu plano con la especificación de acabado
En Talleres Jesús Valero fabricamos bajo plano desde 1993: corte, plegado, soldadura, mecanizado y pintura industrial en el mismo taller de La Puebla de Híjar (Teruel), para clientes industriales de Aragón y del resto de España. Revisamos cada plano antes de presupuestar y, si falta algún dato del acabado, te lo preguntamos antes de dar precio, no después.
Envíanos tu plano con el material, la cantidad, el plazo y la especificación de pintura (o el ambiente donde trabajará la pieza) y te preparamos una valoración. Solicita tu presupuesto aquí.
El equipo técnico de Talleres Jesús Valero. Fabricamos piezas y conjuntos metálicos bajo plano desde 1993 en La Puebla de Híjar (Teruel), para clientes industriales de toda España.