Fabricación de piezas metálicas: qué pasa en cada fase
Envías el pedido, recibes la confirmación y las piezas desaparecen de tu vista hasta que llegan al almacén. Para quien compra, ese es el tramo menos visible de la fabricación.…
En este artículo
Envías el pedido, recibes la confirmación y las piezas desaparecen de tu vista hasta que llegan al almacén. Para quien compra, ese es el tramo menos visible de la fabricación. Y es justo ahí donde se decide si la entrega encaja en tu línea de montaje o la frena.
En este artículo recorremos la fabricación de piezas metálicas bajo plano desde dentro del taller: qué ocurre en cada fase, qué conviene confirmar y hasta cuándo se puede cambiar algo sin que el cambio salga caro. Está escrito para responsables de compras, producción y oficinas técnicas que subcontratan calderería y conjuntos metálicos.
Antes de cortar: la revisión técnica del pedido
El presupuesto sirve para valorar el trabajo. La revisión técnica sirve para prepararlo. Con el pedido en firme, se vuelve sobre el plano y se decide cómo se va a fabricar: en qué orden, con qué material y con qué criterio de control.
Si la solicitud llegó completa, esta fase apenas genera preguntas. Ya repasamos los datos que la agilizan en qué enviar para pedir presupuesto de fabricación bajo plano. Aun así, antes de que entre la primera chapa en máquina conviene confirmar cuatro puntos:
- Revisión del plano. Que la versión que tiene el taller sea la última, también en los archivos DXF o STEP.
- Material. Calidad, espesores y si necesitas certificado de la materia prima.
- Cotas funcionales. Cuáles mandan en el montaje y cómo se van a comprobar.
- Calendario. Fecha de entrega, entregas parciales y previsión de repeticiones a lo largo del año.
Es el momento más barato para cambiar algo. Aquí, una modificación suele suponer actualizar un archivo. Con la chapa ya cortada, puede suponer repetir trabajo y esperar material nuevo.

Corte, plegado y curvado: la pieza toma forma
La primera operación visible es el corte. Las piezas se colocan sobre la chapa en un anidado que busca aprovechar bien el material, y a partir de ahí se programa la máquina. En nuestro taller partimos de una mesa Hypertherm XPR300 de 6000×2000; si quieres saber cuándo encaja este proceso, lo contamos en corte por plasma de alta definición.
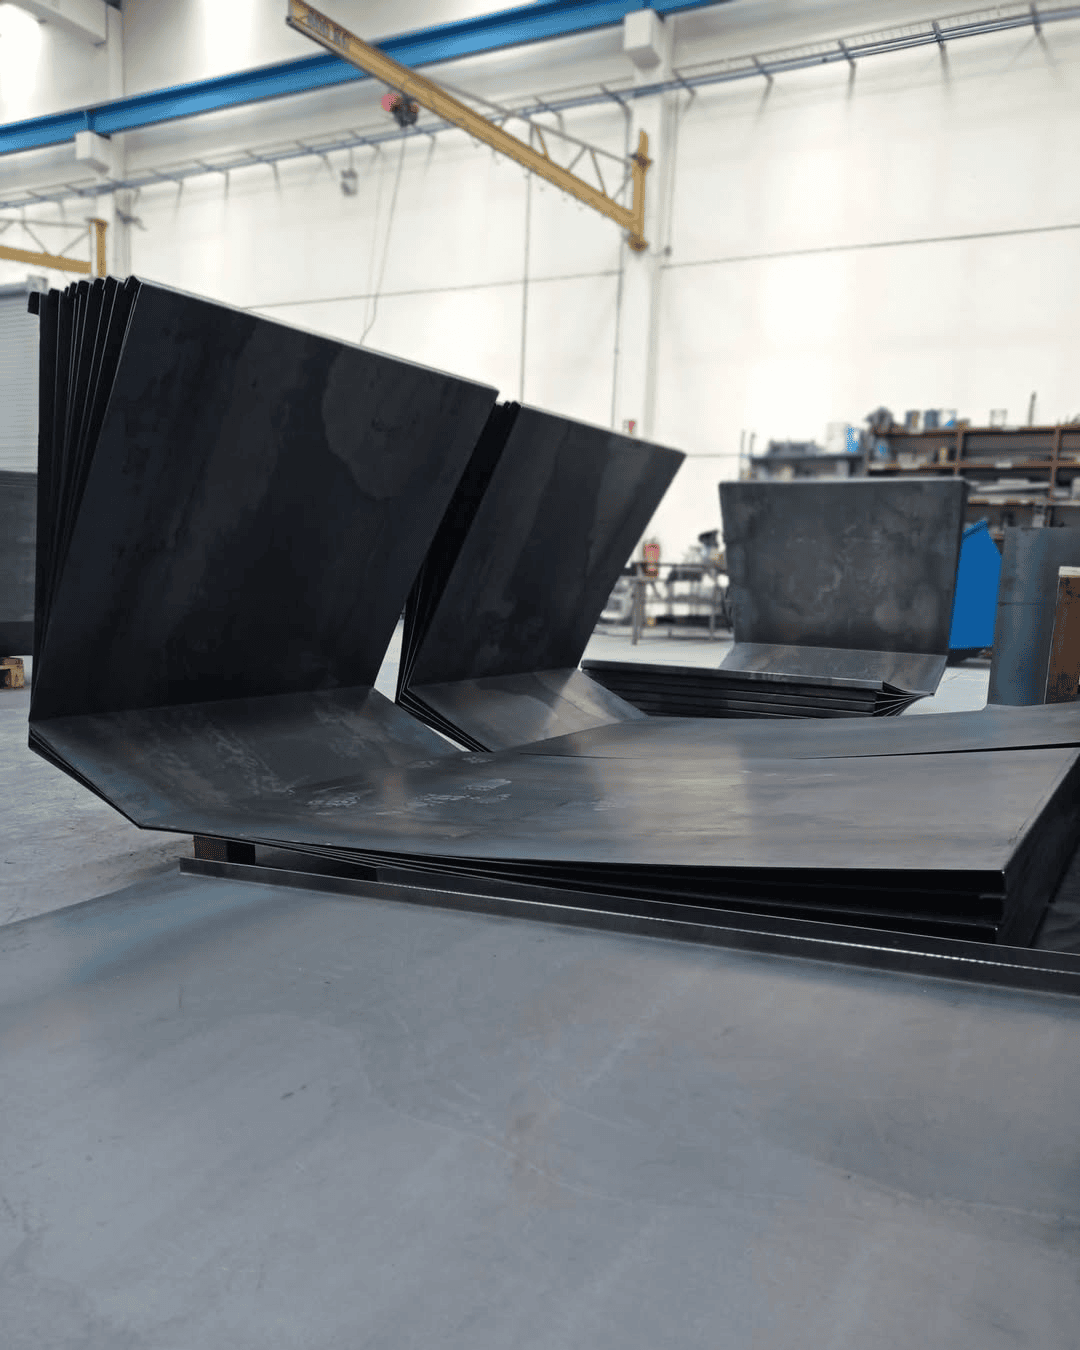
Después llega el conformado, con prensas plegadoras para la chapa y una curvadora CNC de 3 ejes para el tubo. Aquí hay un detalle que a menudo pasa desapercibido: la forma de la pieza plana se calcula pensando ya en el plegado. Un cambio en el radio, el espesor o la posición de un pliegue puede dejar sin validez las piezas que ya están cortadas.
Por eso, en esta fase lo que más conviene vigilar son los cambios de ingeniería. Si surge uno, cuanto antes llegue al taller, mejor: a tiempo, puede afectar solo a una parte del lote. Lo explicamos con más detalle en nuestro artículo sobre plegado de chapa.
Soldadura y mecanizado: el conjunto y sus zonas de precisión
Con las piezas conformadas, se arma el conjunto. El orden de montaje y el utillaje condicionan el resultado, porque la soldadura aporta calor y el material se mueve al enfriarse. Una secuencia bien pensada se nota después en las cotas y en el encaje final.
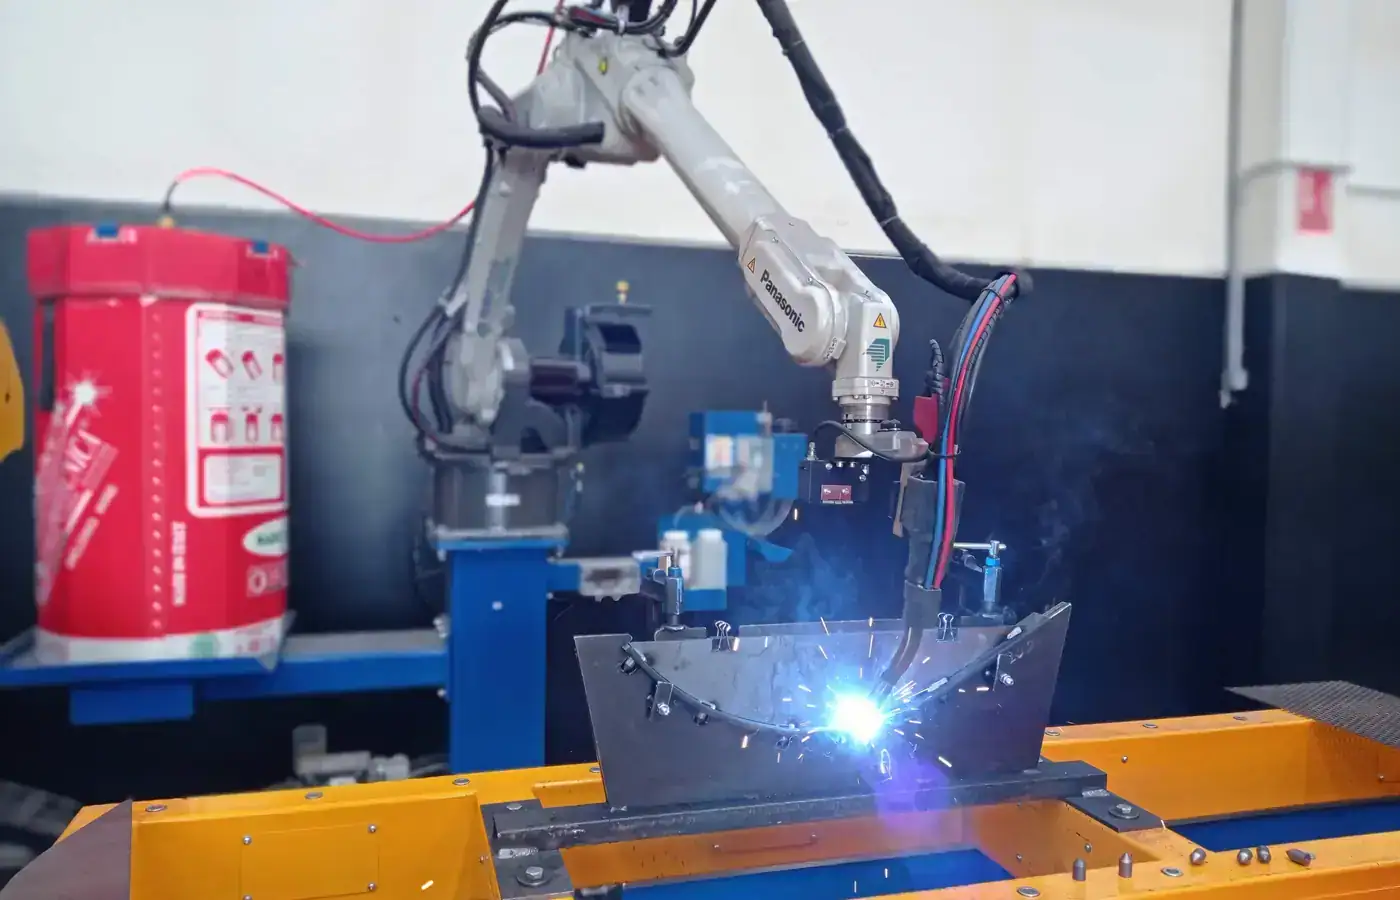
También es el momento de aplicar el proceso de soldadura elegido en la revisión. El robot aporta regularidad cuando la geometría y la repetición lo justifican. La soldadura manual da flexibilidad en uniones de acceso difícil o en conjuntos complejos. En ambos casos pesa la experiencia de quien está al frente, y por eso insistimos en la importancia de contar con soldadores cualificados.
En series medias y largas, la primera pieza es la prueba que más información da. Se comprueban las cotas, se confirma que la secuencia funciona y, si hace falta un ajuste, se hace antes de continuar con el resto del lote. Si tu pedido requiere una aprobación por tu parte, déjalo acordado de antemano: quién valida, con qué informe y en qué plazo. Una aprobación que tarda en llegar también es un cuello de botella, aunque no esté en el taller.
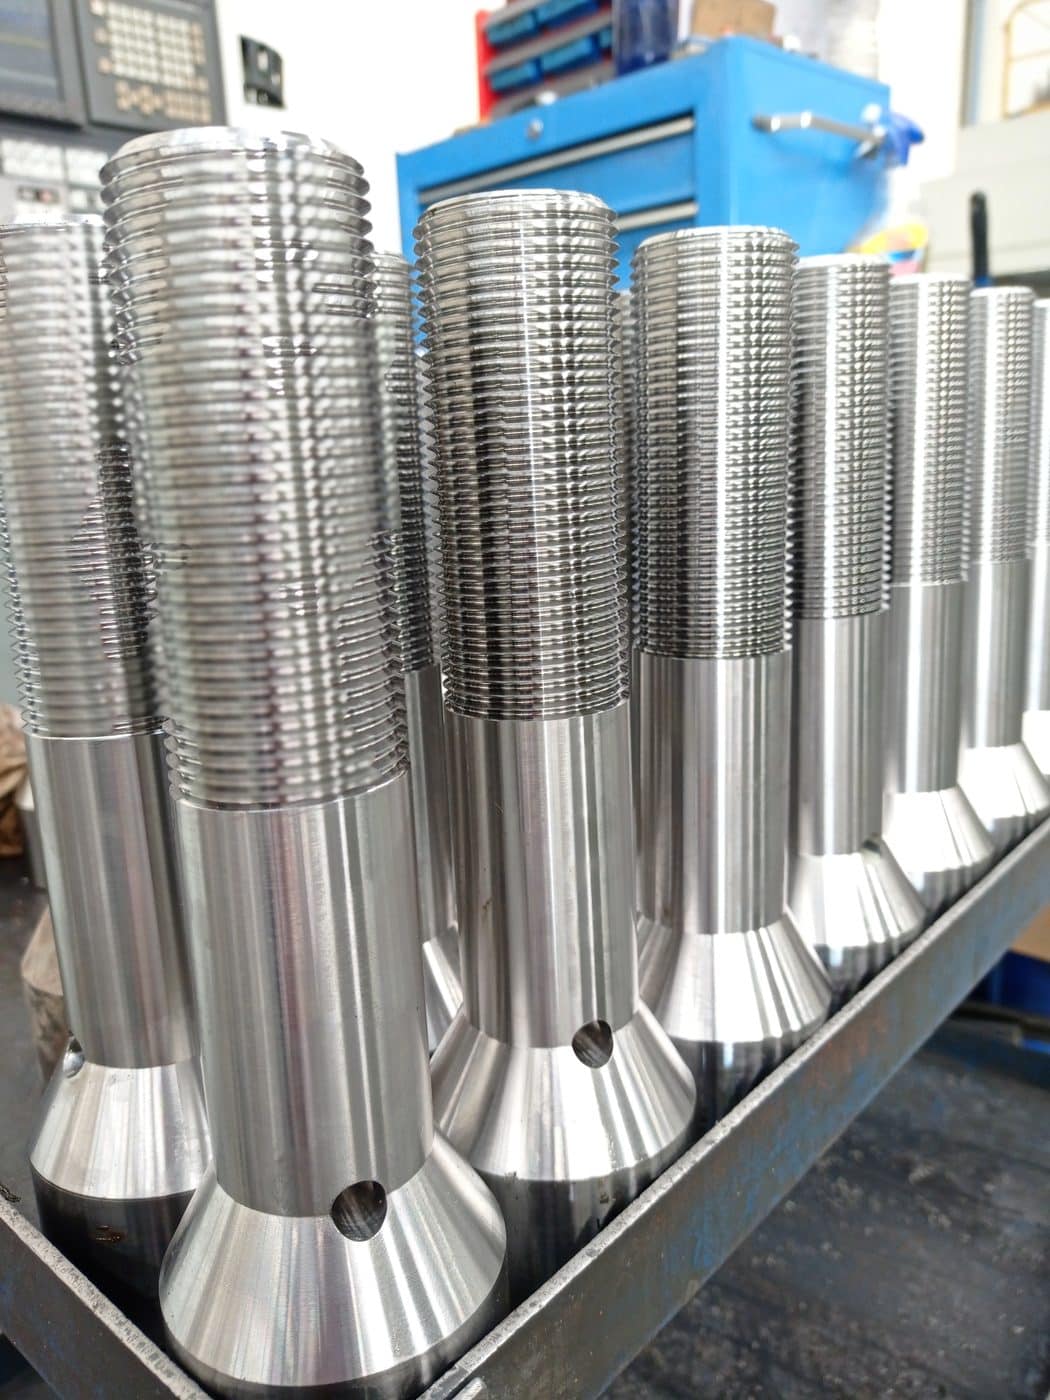
Las zonas que exigen más precisión pasan después por el centro de mecanizado Chevalier 2443 VMC o por el torno CMZ TBI-520. Qué conviene mecanizar antes y después de soldar lo vemos en mecanizado CNC de piezas soldadas.
Pintura, control y entrega: lo que cierra el pedido
La pintura es la fase que más se nota a simple vista y una de las que peor admite correcciones tardías. Antes de que el conjunto entre en la cabina con horno de polimerizado, conviene tener claros el color, el tipo de acabado y las zonas que no deben pintarse, como roscas o superficies de ajuste.
El control de calidad, en cambio, no espera al final. Se hace en cada fase, porque un defecto detectado en el corte cuesta mucho menos que el mismo defecto detectado con la pieza ya soldada y pintada.
Antes del envío, merece la pena tener acordados tres aspectos que a veces se dejan para el último día:
- Documentación. Informes de control, certificados de material u otros registros que necesites. Si la trazabilidad de las piezas es un requisito, conviene definirla desde el principio.
- Embalaje e identificación. Cómo se protege el acabado durante el transporte y cómo se identifica cada referencia al llegar.
- Entrega. Lugar, horarios de descarga y medios disponibles, sobre todo con conjuntos voluminosos.
Parecen detalles menores hasta que una pieza correcta llega sin el certificado que necesitas para darle entrada, o con la pintura dañada por un embalaje pensado para otra cosa. Resolverlos en la revisión inicial lleva unos minutos; resolverlos con el camión en el muelle lleva bastante más.
Envíanos tu plano y lo revisamos contigo
Cuando el corte, el conformado, la soldadura, el mecanizado y la pintura se hacen en el mismo taller, cada fase sabe lo que necesita la siguiente. Si aparece una duda, se habla entre quien corta, quien suelda y quien programa la máquina, sin transportes de por medio entre una operación y otra. Para quien compra, eso se traduce en menos puntos de fallo y en un proceso más fácil de repetir pedido tras pedido.
Desde 1993 fabricamos bajo plano en La Puebla de Híjar (Teruel) para industria, ingenierías, oficinas técnicas y fabricantes de maquinaria de Aragón y del resto de España.
Cuando prepares tu próximo pedido, envíanos tu plano con el material, la cantidad y el plazo que necesitas. Lo estudiamos con criterio técnico, te comentamos cualquier duda de fabricación y preparamos la valoración: solicita tu presupuesto aquí.
El equipo técnico de Talleres Jesús Valero. Fabricamos piezas y conjuntos metálicos bajo plano desde 1993 en La Puebla de Híjar (Teruel), para clientes industriales de toda España.