Segundo proveedor de calderería: cuándo y cómo
Muchas empresas industriales trabajan con un único taller para sus piezas de calderería. Funciona bien mientras todo va bien. El problema aparece el día en que ese taller tiene la…
En este artículo
Muchas empresas industriales trabajan con un único taller para sus piezas de calderería. Funciona bien mientras todo va bien. El problema aparece el día en que ese taller tiene la carga al límite, sufre una avería o pierde a un oficial clave, y tu línea de montaje se queda esperando unas piezas que nadie más sabe fabricar.
Tener un segundo proveedor de calderería no significa desconfiar del primero. Es una decisión de compras y de producción para proteger la continuidad. En este artículo repasamos cuándo tiene sentido, cómo repartir el trabajo y qué hay que preparar para que el segundo taller fabrique igual que el primero desde el primer lote.
Por qué depender de un solo proveedor de calderería es un riesgo
Un taller de calderería trabaja con capacidad finita: puestos de soldadura, horas de corte, plegadoras, cabina de pintura y, sobre todo, personas con oficio. Cuando varios clientes coinciden en el mismo pico de demanda, alguien se queda atrás en la cola.
Las señales de que tu suministro depende demasiado de un solo taller suelen ser estas:
- Los plazos se alargan cada vez que el proveedor tiene un pedido grande de otro cliente.
- Solo ese taller tiene los utillajes, programas de corte o plantillas de tus piezas.
- Parte del conocimiento de fabricación no está en el plano, sino en la cabeza de su encargado.
- No tienes un precio de referencia con el que comparar cuando llega una subida.
- Una incidencia en su nave (avería, baja, retraso de material) se traslada directamente a tu planta.
Si te reconoces en dos o más, el riesgo ya existe aunque todavía no te haya costado una parada.
Cuándo conviene incorporar un segundo taller
No todas las piezas necesitan dos proveedores. Tiene sentido empezar por las referencias en las que un retraso detiene el montaje o compromete la entrega a tu cliente final. Normalmente son:
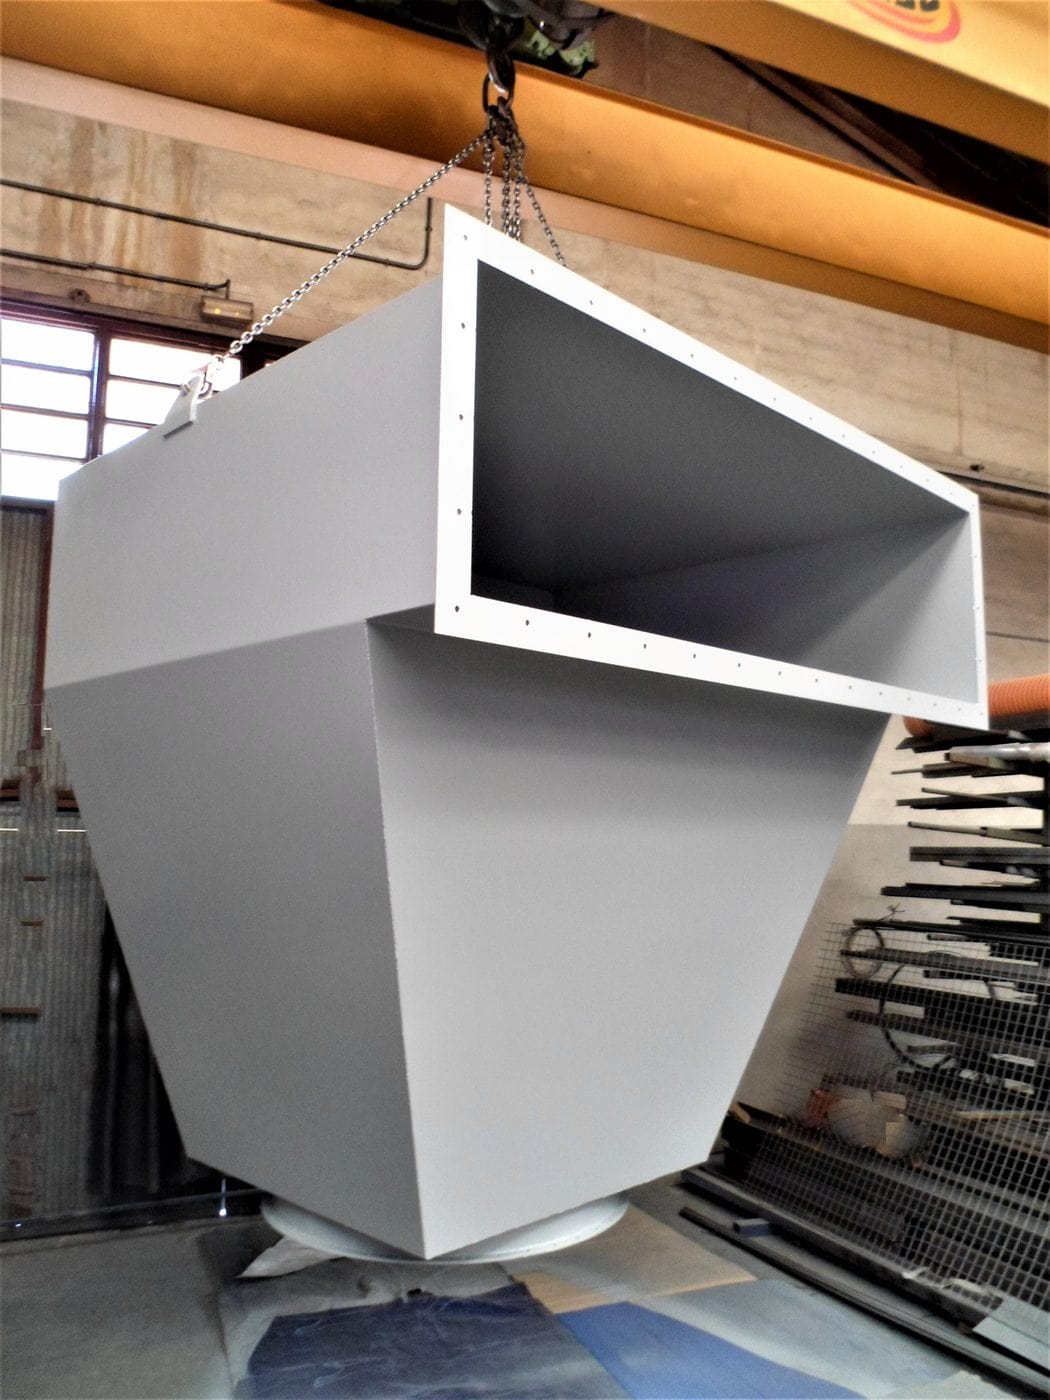
- Conjuntos críticos para el montaje: bastidores, chasis, estructuras soldadas o carenados sin los que la máquina no avanza.
- Referencias recurrentes con pedidos estables a lo largo del año, donde la repetibilidad pesa más que el precio de una pieza aislada.
- Piezas con picos estacionales o ligadas a proyectos grandes, en las que un único taller no siempre puede absorber el volumen.
- Familias nuevas de producto, en las que todavía puedes decidir desde el principio cómo repartir la fabricación.
El mejor momento para incorporarlo es antes de necesitarlo. Homologar un proveedor con prisa, en mitad de un retraso, obliga a saltarse pasos y aumenta el riesgo de que las primeras piezas no salgan bien.
Cómo repartir el trabajo entre dos proveedores
Hay varias formas de organizarlo, y la adecuada depende de tus volúmenes y de la complejidad de las piezas:
- Por familias de piezas: cada taller se especializa en un tipo de conjunto. Es la opción más sencilla de gestionar y la que mejor aprovecha la curva de aprendizaje de cada uno.
- Por porcentaje de volumen: ambos fabrican la misma referencia en proporciones pactadas. Exige que los dos trabajen con el mismo plano, la misma revisión y los mismos criterios de control.
- Principal y respaldo: el segundo taller recibe pedidos con regularidad, aunque sean menores, para mantener la pieza «viva» y poder asumir más carga cuando haga falta.
Lo que no funciona es el proveedor de respaldo que solo recibe un pedido cuando hay una urgencia. Sin pedidos periódicos, la pieza se olvida, los programas se pierden y la primera fabricación vuelve a empezar de cero justo cuando menos margen tienes.
Qué compartir para que fabrique igual desde el primer lote
La clave de un segundo proveedor es que la pieza no dependa de quién la fabrica, sino de cómo está definida. Para conseguirlo, conviene entregar un paquete técnico completo:
- Plano en su última revisión, con tolerancias, material y espesores.
- Archivo 3D y DXF de las piezas de chapa, si los tienes.
- Especificación de soldadura, de acabado superficial y de pintura.
- Criterios de control y aceptación: qué cotas son críticas y cómo se verifican.
- Volumen anual previsto, tamaño de lote y frecuencia de pedidos.
- Condiciones de embalaje, identificación y entrega.
Si quieres profundizar en cómo preparar esa documentación, en qué enviar para pedir presupuesto de fabricación bajo plano lo explicamos paso a paso.
Después, lo recomendable es validar con un lote piloto: pocas unidades, revisadas a fondo en tu recepción y, si es posible, montadas en tu línea. Ese lote sirve para detectar diferencias de interpretación antes de que se conviertan en un problema de producción. Los criterios de esa revisión los tratamos en el artículo sobre control de calidad en calderería.

Qué mirar al elegir el segundo proveedor de calderería
El segundo taller no tiene que ser una copia del primero, pero sí cubrir los procesos que necesitan tus piezas. Más allá del precio, conviene valorar:
- Procesos bajo el mismo techo. Cuantas más fases haga el propio taller (corte, plegado, curvado, soldadura, mecanizado, pintura), menos transportes intermedios y menos responsables distintos ante una incidencia.
- Capacidad real y disponible. Pregunta cómo planifican la carga y cuánto margen pueden reservar para tus referencias a lo largo del año.
- Revisión técnica del plano. Un buen proveedor no se limita a cotizar: señala lo que puede dar problemas en fabricación antes de cortar la primera chapa.
- Estabilidad del equipo. La repetibilidad depende de personas con oficio que llevan años trabajando juntas, no solo de las máquinas.
- Cercanía y comunicación. Un interlocutor técnico que conteste y una distancia razonable facilitan visitas, lotes piloto y entregas.
Un proveedor estable en Aragón para tu continuidad
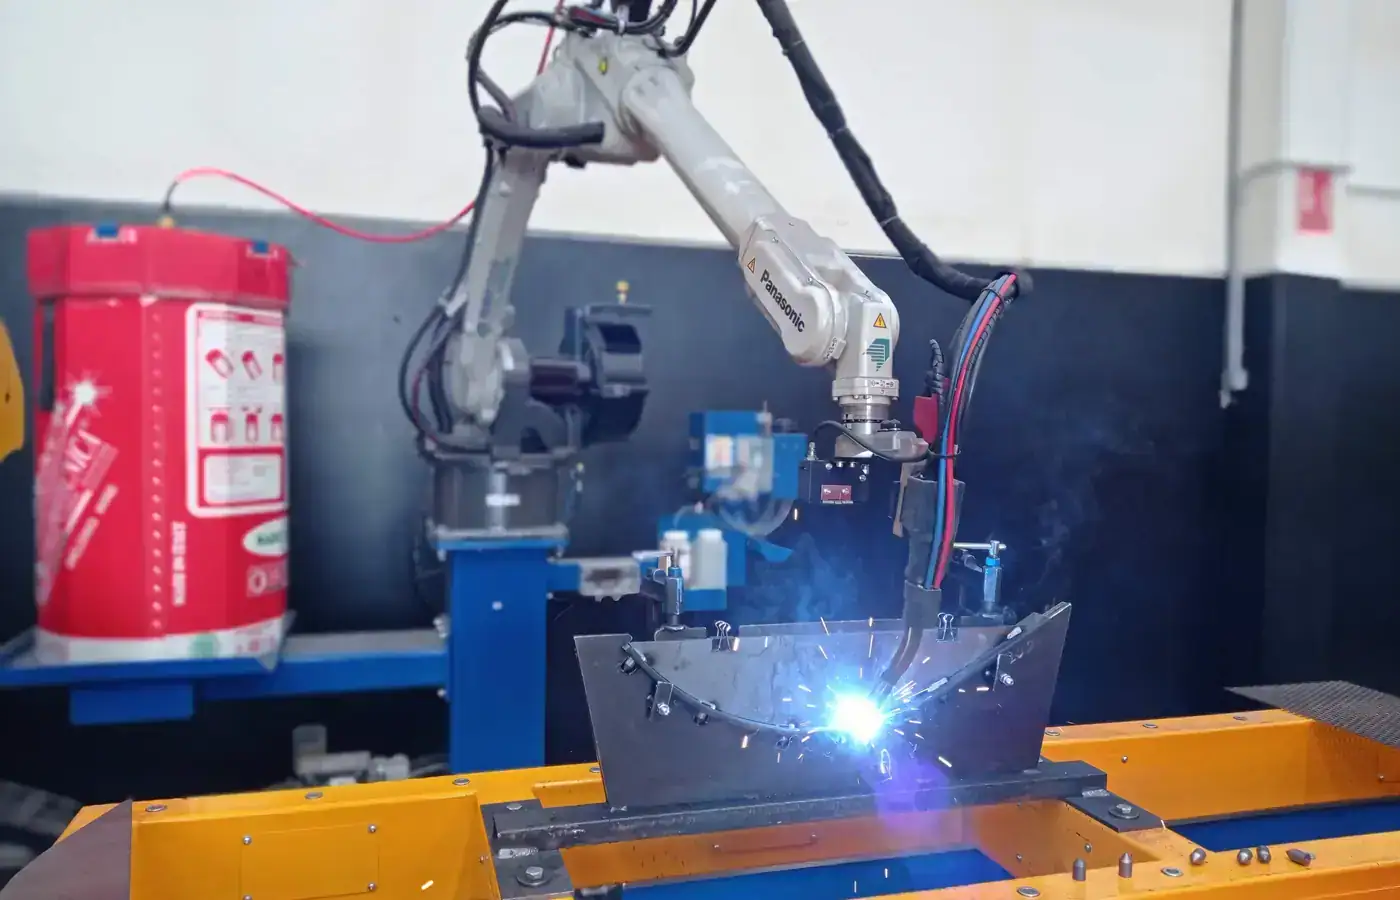
En Talleres Jesús Valero trabajamos desde 1993 en La Puebla de Híjar (Teruel) como taller de calderería y transformación metálica para la industria. Reunimos en nuestras instalaciones calderería industrial y ligera, corte por plasma de alta definición, plegado, curvado, soldadura industrial y robotizada, mecanizado CNC y pintura industrial, de modo que un conjunto puede pasar del plano a la pieza terminada sin salir del taller.
Empezar como segundo proveedor para una familia de piezas es una buena forma de conocernos: un lote piloto, una revisión conjunta y, si el resultado encaja, una relación estable dentro de tu planificación anual. Desde Aragón damos servicio a la industria de Zaragoza, Teruel y del resto de España.
Si estás valorando repartir tu calderería o quieres tener un respaldo antes del próximo pico de carga, envíanos tu plano. Lo revisamos, te hacemos una valoración técnica y te preparamos el presupuesto.
El equipo técnico de Talleres Jesús Valero. Fabricamos piezas y conjuntos metálicos bajo plano desde 1993 en La Puebla de Híjar (Teruel), para clientes industriales de toda España.