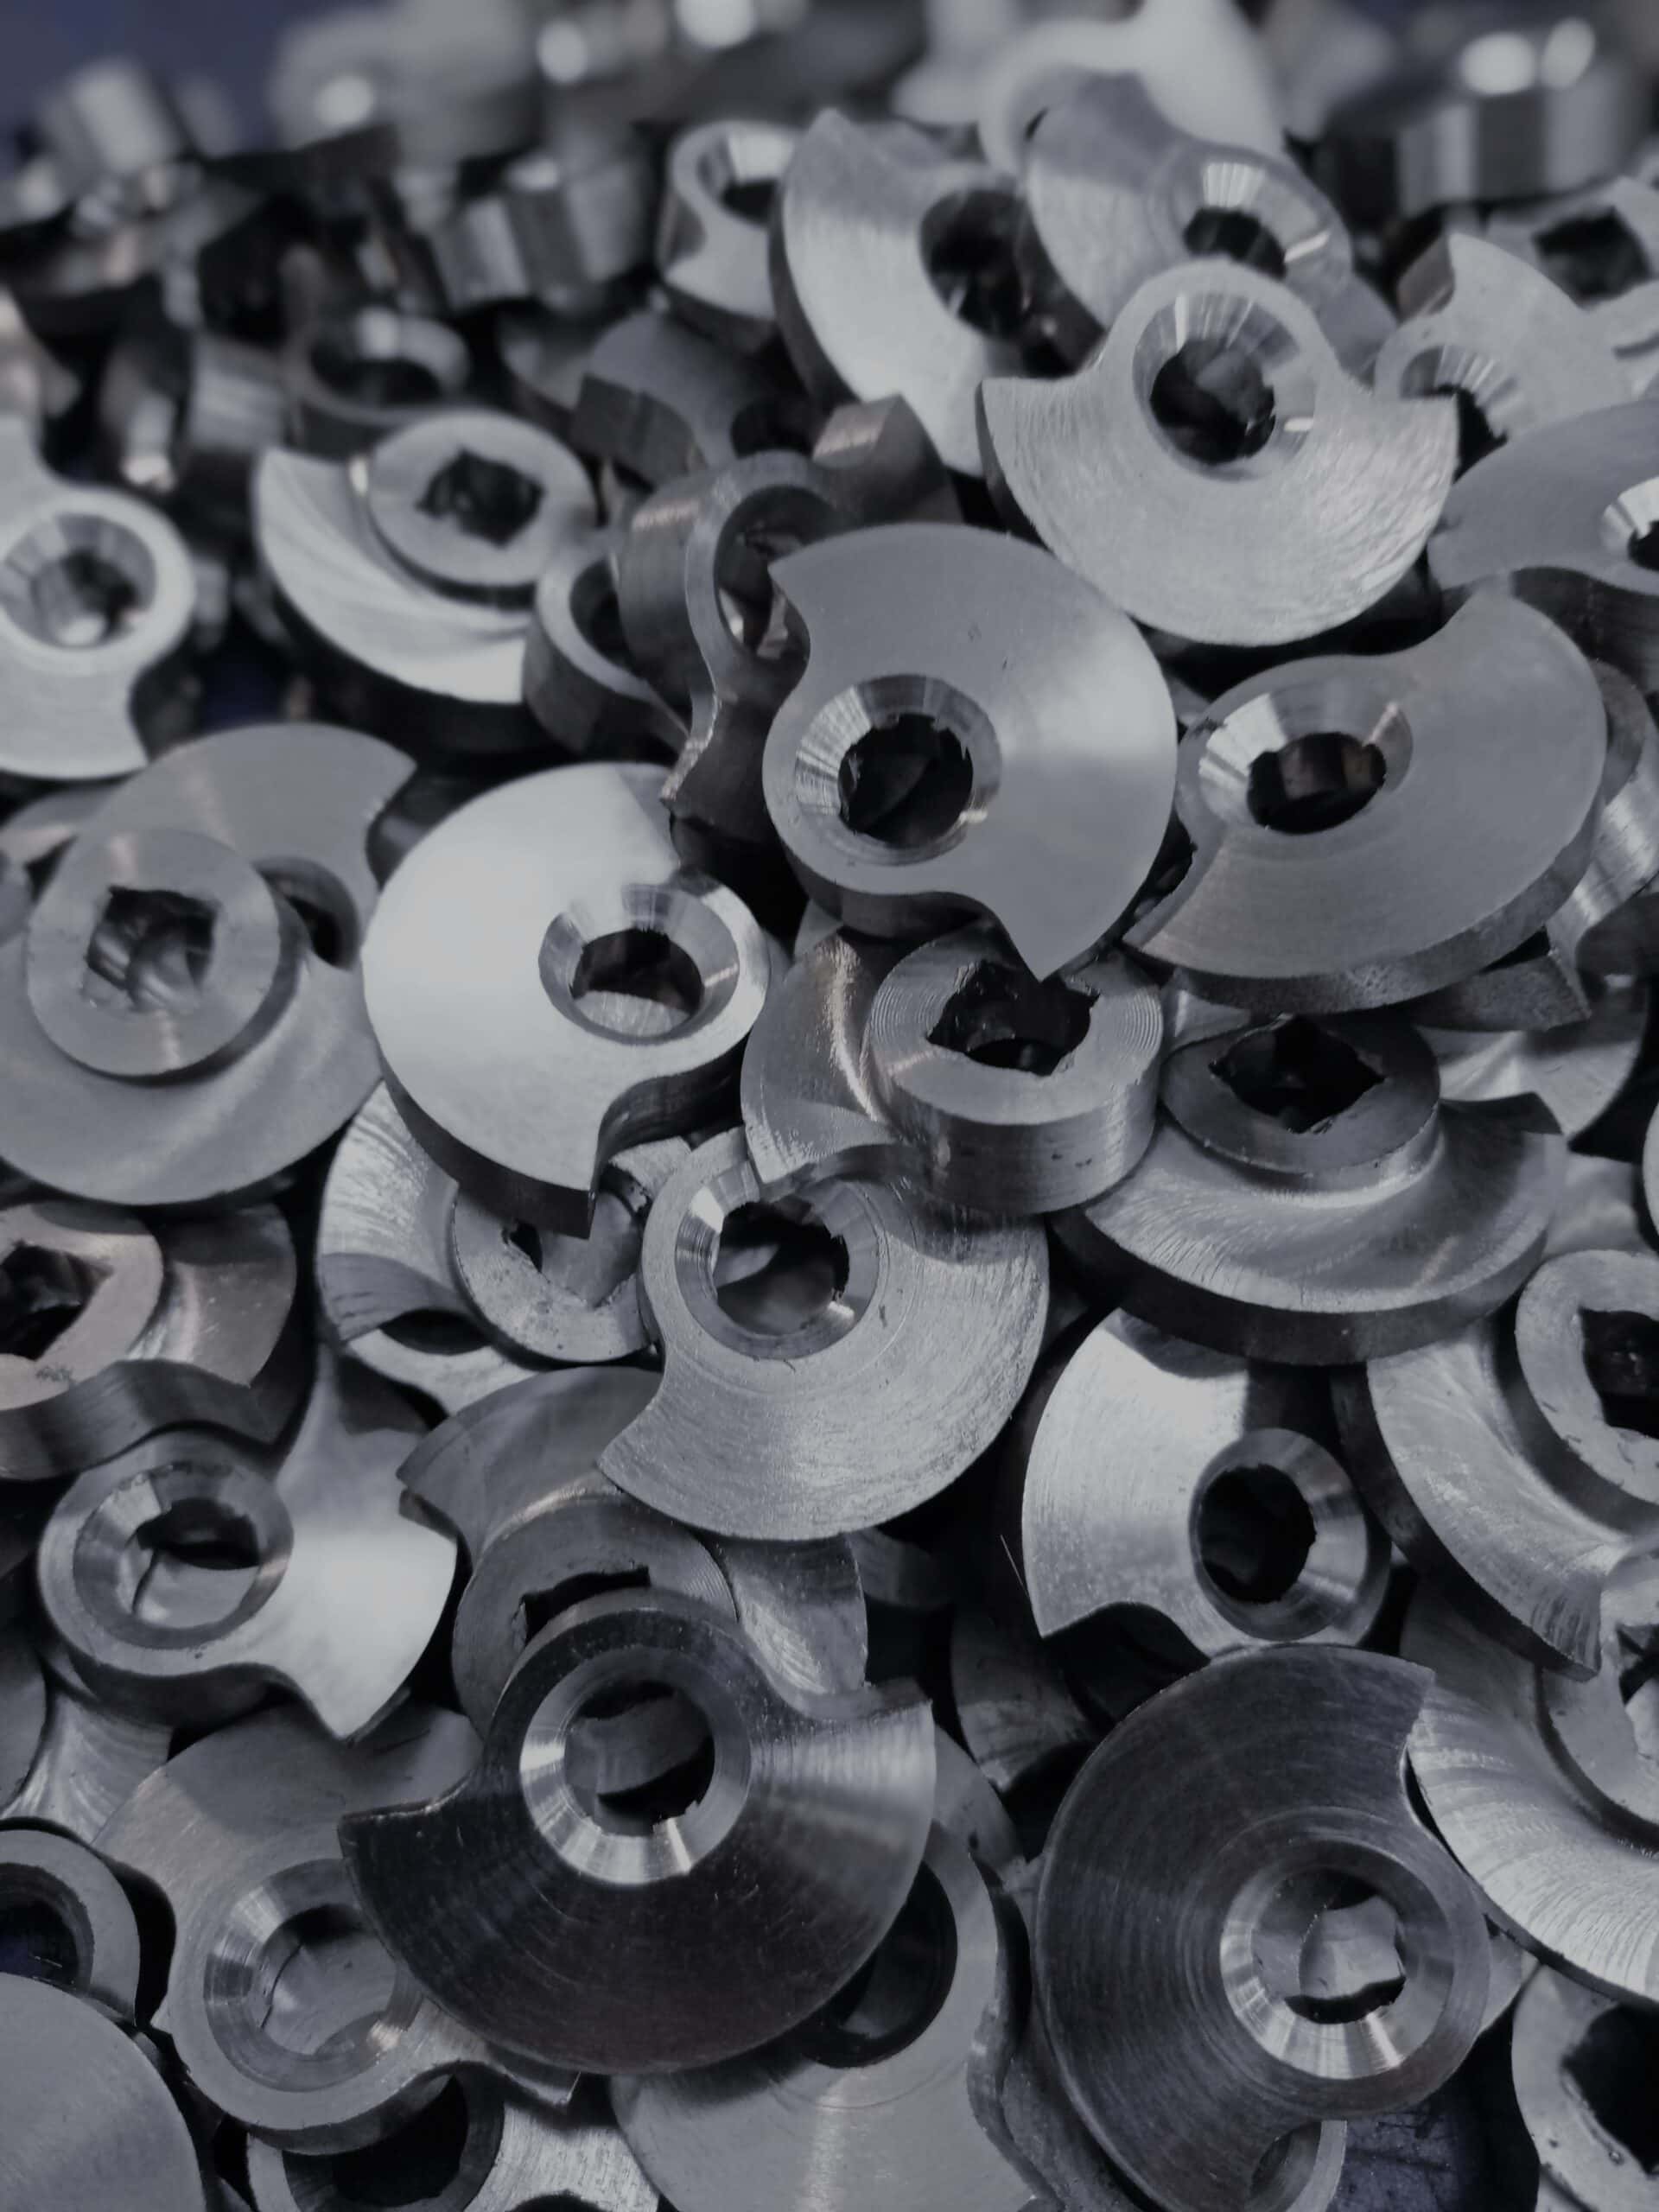
Piezas metálicas mecanizadas de acero apiladas tras el mecanizado
Matricería industrial: La columna vertebral de la fabricación en serie de alta precisión
Estructuras Metálicas

Matricería industrial: La columna vertebral de la fabricación en serie de alta precisión

Qué papel juega la matricería en las series largas y cómo ayuda a que la pieza número mil sea idéntica a la primera.

Equipo TJV6 min de lectura

Matricería industrial: utillaje de precisión para la fabricación en serie

¿Qué es la matricería industrial y por qué es crítica en el sector B2B?

La matricería industrial es la rama de la mecánica de precisión encargada del diseño, desarrollo y fabricación de utillajes o moldes (denominados matrices) que permiten cortar, deformar, punzonar o estampar chapa metálica sin arranque de viruta.

A diferencia del mecanizado CNC tradicional, donde una herramienta de corte elimina material progresivamente, la matricería aprovecha la plasticidad del metal. Por eso aplica grandes fuerzas mecánicas o hidráulicas mediante una prensa. Además, como describe la definición de troquelado, este proceso permite repetir la misma pieza miles de veces con tolerancias muy estrechas.

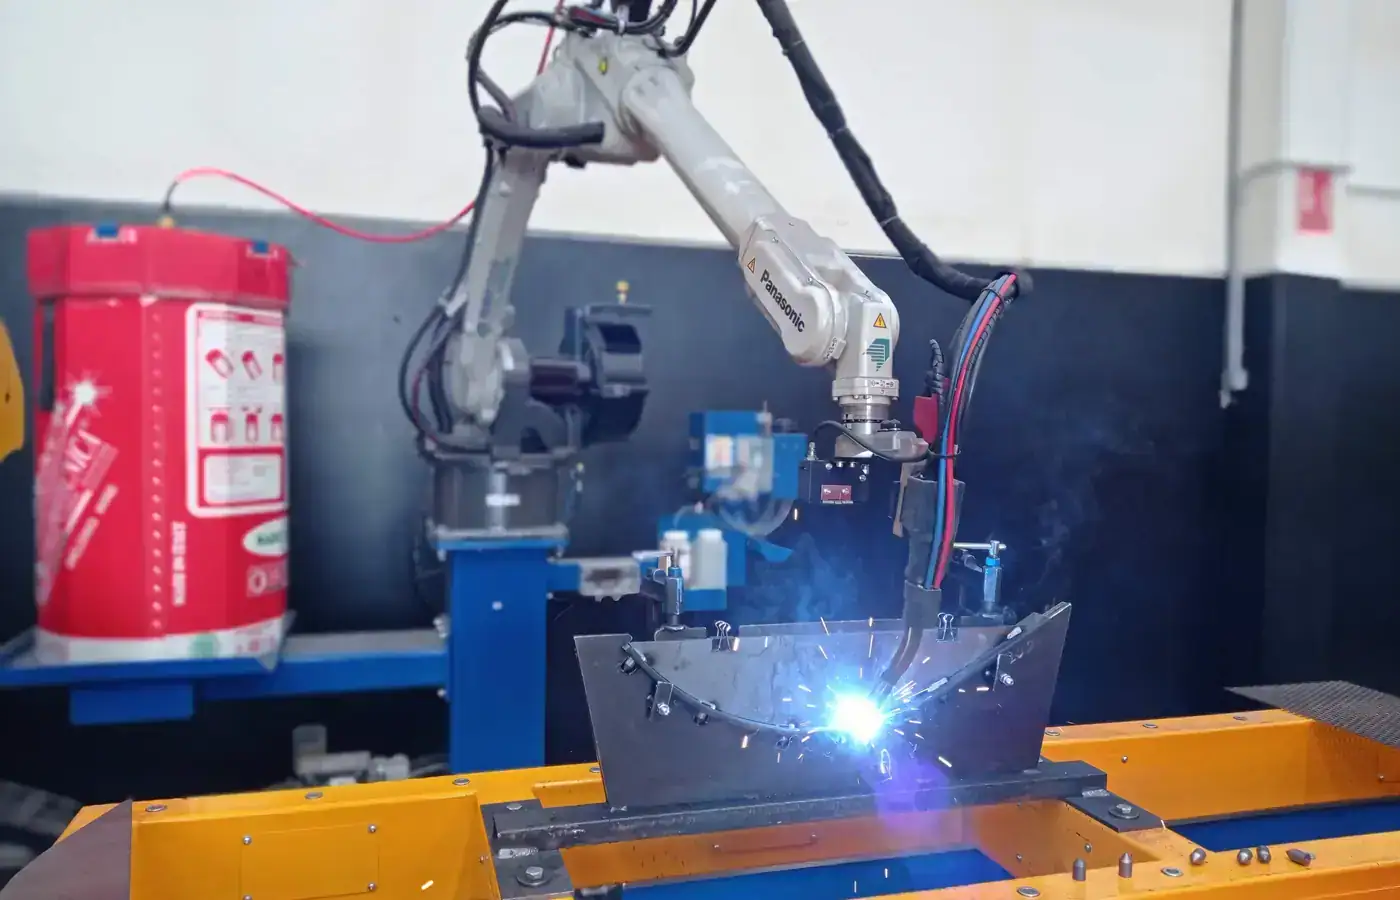
Robot de soldadura industrial para subcontratación metálica de bastidores

Matricería industrial o corte láser: cuándo conviene cada proceso

Elegir entre matricería industrial y corte láser con plegado depende del volumen de la serie y de la inversión disponible. Por tanto, conviene analizar cada proyecto antes de decidir. Además, nuestra oficina técnica puede valorar ambas opciones a partir de tus planos.

Para series medias, el corte láser y el plegado CNC ofrecen alta flexibilidad y no necesitan utillaje. En cambio, en series grandes o masivas, la matricería con prensa exige una inversión inicial alta, pero reduce el coste unitario de cada pieza.

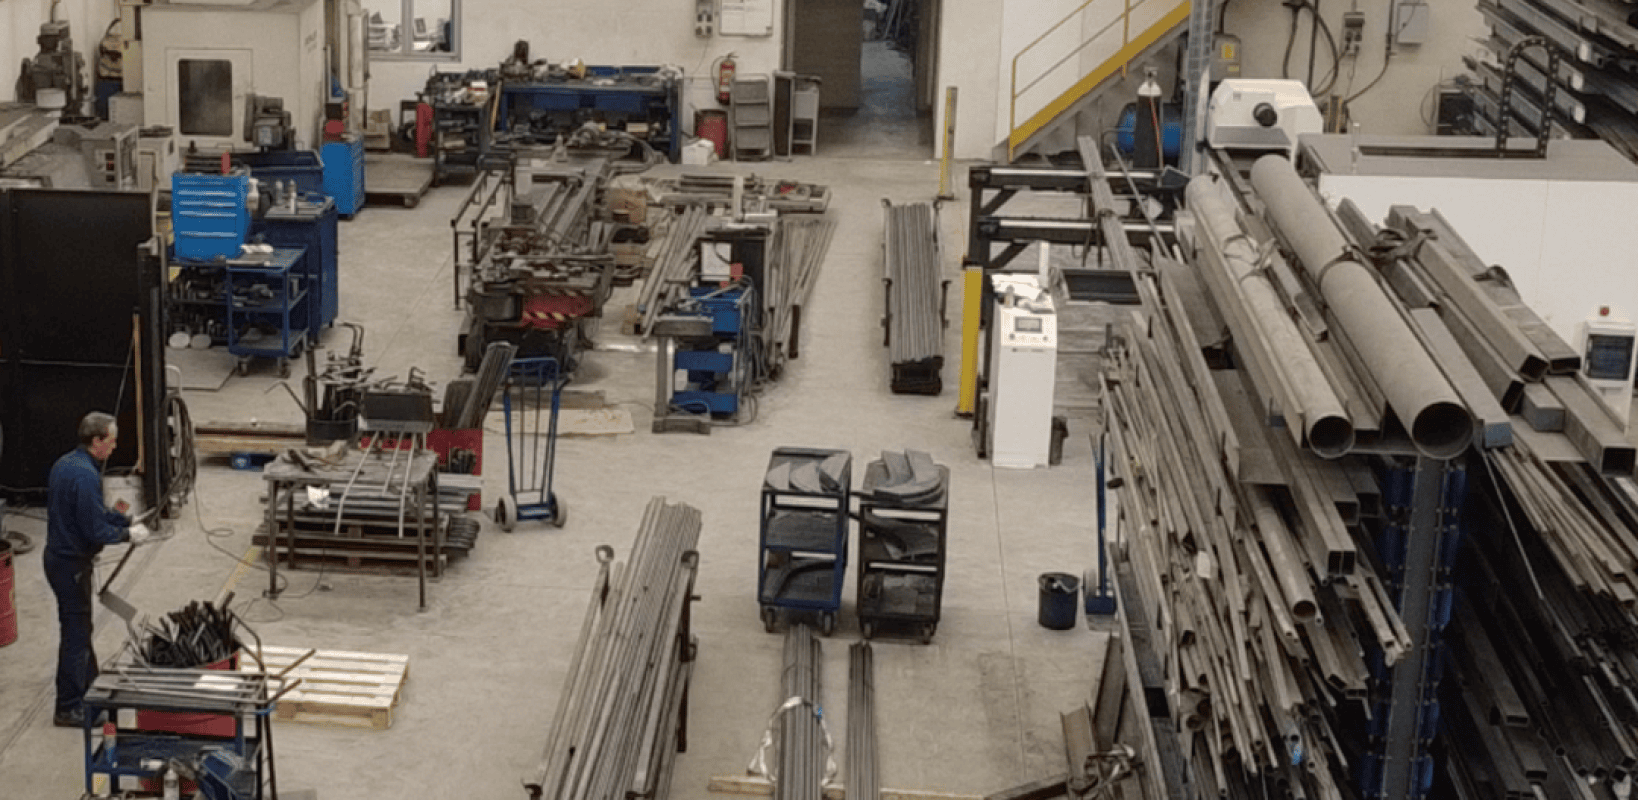
Interior de la nave de Talleres Jesús Valero con perfiles, tubos y puestos de soldadura

Matricería industrial y logística con un único proveedor

Ventajas de la matricería industrial en series largas

  • Coste unitario imbatible: Aunque el utillaje inicial requiere una inversión considerable, el gasto amortizado por pieza en series de decenas o cientos de miles de unidades es drásticamente menor que en cualquier otro proceso.

  • Tiempos de ciclo en segundos: Una prensa con una matriz progresiva puede ejecutar múltiples operaciones (corte, embutición, doblado) en un solo golpe. Así, produce decenas de piezas por minuto.

  • Repetibilidad dimensional: Las matrices se construyen con aceros de alta tenacidad tratados térmicamente. Por ello, la pieza 1 y la pieza 500.000 mantienen tolerancias idénticas.

Tipos de matrices según la complejidad del proyecto

La selección del tipo de matriz define el flujo de trabajo en la línea de prensas. Por eso también condiciona el nivel de automatización del proceso:


Tipo de MatrizMecanismo de TrabajoAplicación PrincipalVolumen Óptimo
SimpleEjecuta una sola operación (corte, punzonado o doblado) por cada golpe de la prensa.Piezas sencillas, geometría básica o fases intermedias de montaje.Series medias
CompuestaRealiza dos o más operaciones de forma simultánea en la misma estación o golpe de prensa.Arandelas, discos, platinas con taladros concéntricos de alta precisión.Series medias
ProgresivaLa chapa avanza en banda a través de múltiples estaciones alineadas. Cada estación ejecuta una fase del conformado hasta que la pieza se separa al final.Componentes complejos con pliegues, embuticiones y troquelados de alta velocidad.Series masivas (más de 50.000 ud)
Fachada de las instalaciones de Talleres Jesús Valero S.L., taller de calderería industrial
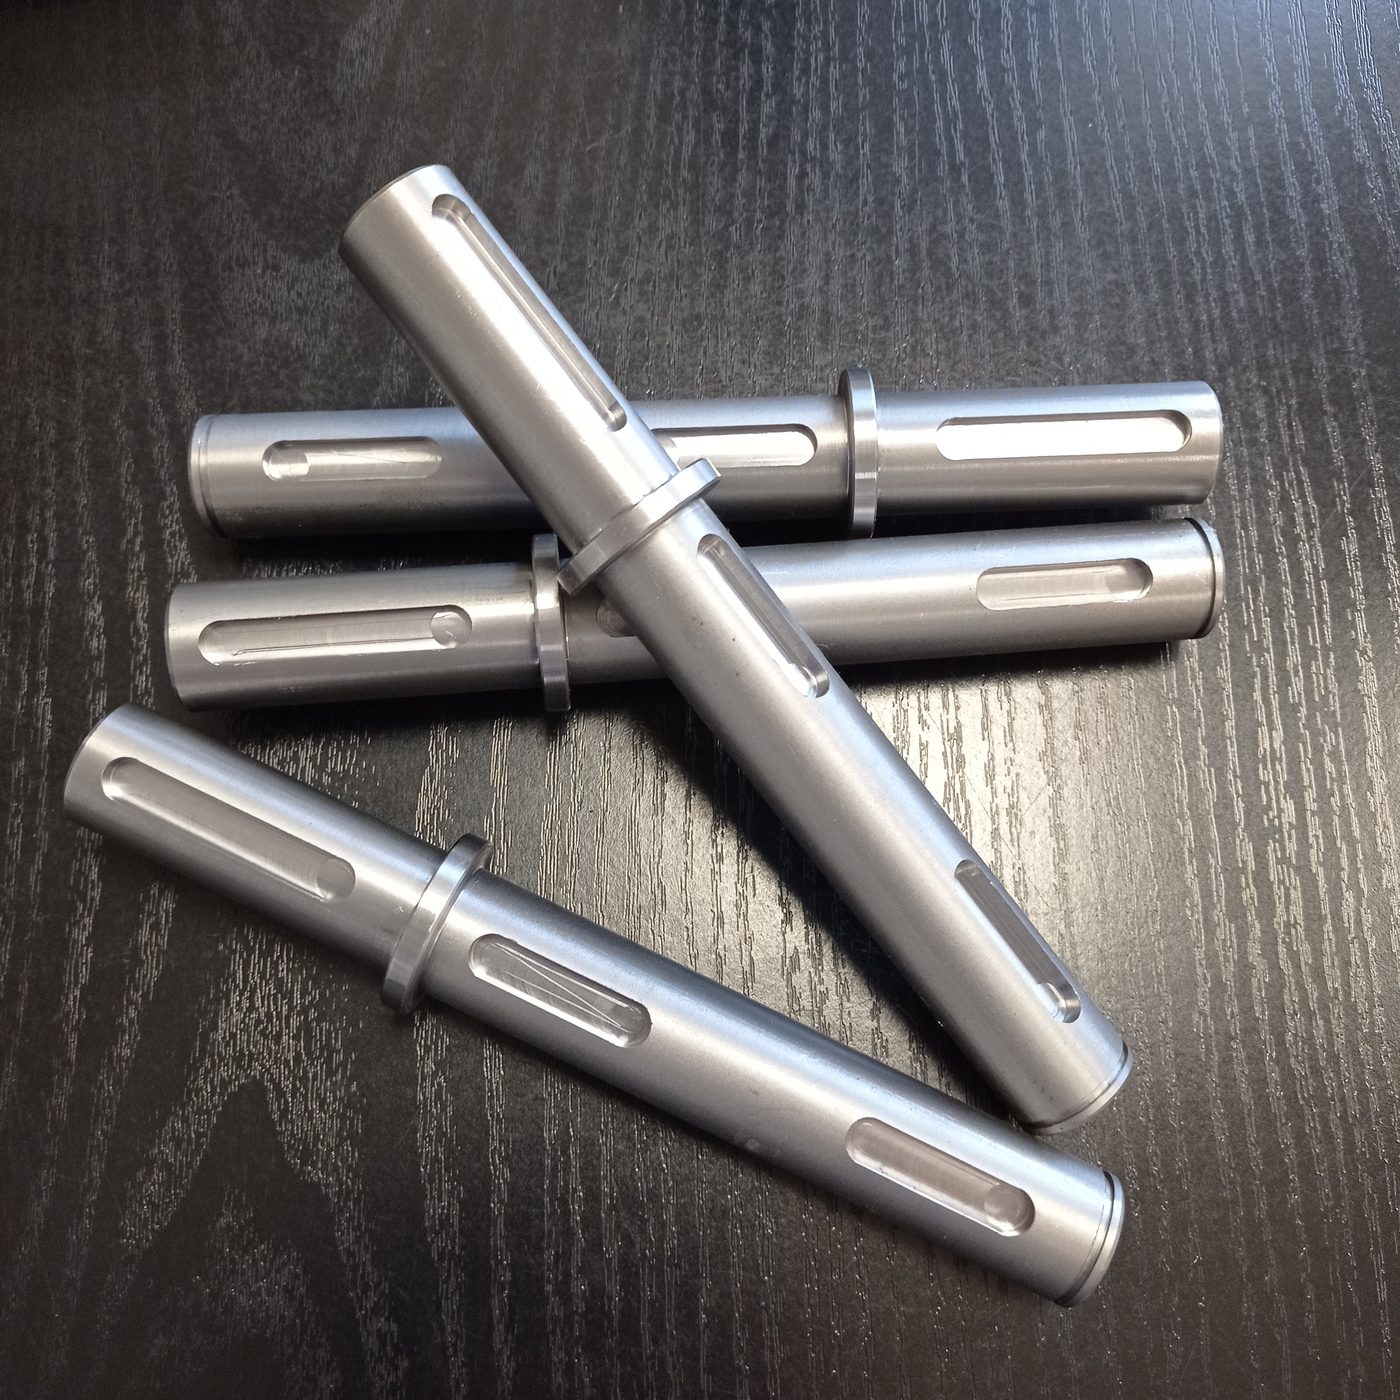
Ejes mecanizados con tolerancias ajustadas

El proceso de desarrollo: De la ingeniería 3D al mantenimiento del utillaje

Un proyecto de matricería industrial exitoso no depende únicamente del mecanizado de la matriz, sino de una gestión integral del ciclo de vida del utillaje. Por eso, el proceso se divide en cuatro fases: estudio DFM, simulación CAD/CAM, mecanizado y ajuste, y mantenimiento preventivo.

  1. Análisis DFM (Design for Manufacturing): Primero, la oficina técnica analiza la geometría deseada para comprobar si el metal soportará las tensiones de deformación sin rasgarse ni generar arrugas.

  2. Simulación de estirado y conformado: Mediante software avanzado de elementos finitos, se simula el comportamiento elástico del material (efecto springback o recuperación elástica) antes de cortar el primer bloque de acero.

  3. Mecanizado CNC y electroerosión: Después, las placas y punzones de la matriz se fabrican con aceros de herramientas de alta aleación (como D2, SKD11) y se someten a electroerosión por hilo (EDM) e inspección centesimal.

  4. Ajuste manual y mantenimiento: Finalmente, el matricero ajusta las holguras de corte (clearance) a mano a pie de prensa y programa pautas de mantenimiento preventivo (afilado de punzones, lubricación y cambio de muelles). Así evita paradas no planificadas.

Sinergia entre matricería industrial y calderería industrial

En el ecosistema de la fabricación industrial en Aragón, la matricería industrial y la calderería industrial no son disciplinas excluyentes, sino complementarias:

  • Estructuras mixtas: Gran cantidad de conjuntos soldados o bastidores fabricados en calderería incorporan pletinas, soportes o cartelas previamente troqueladas en matriz. Así se reducen los tiempos de montaje.

  • Reducción de costes en subcontratación: Además, integrar el troquelado junto a células de soldadura robotizada y mecanizado CNC permite ofrecer soluciones completas bajo el mismo techo. En consecuencia, se simplifican la logística y la trazabilidad B2B.

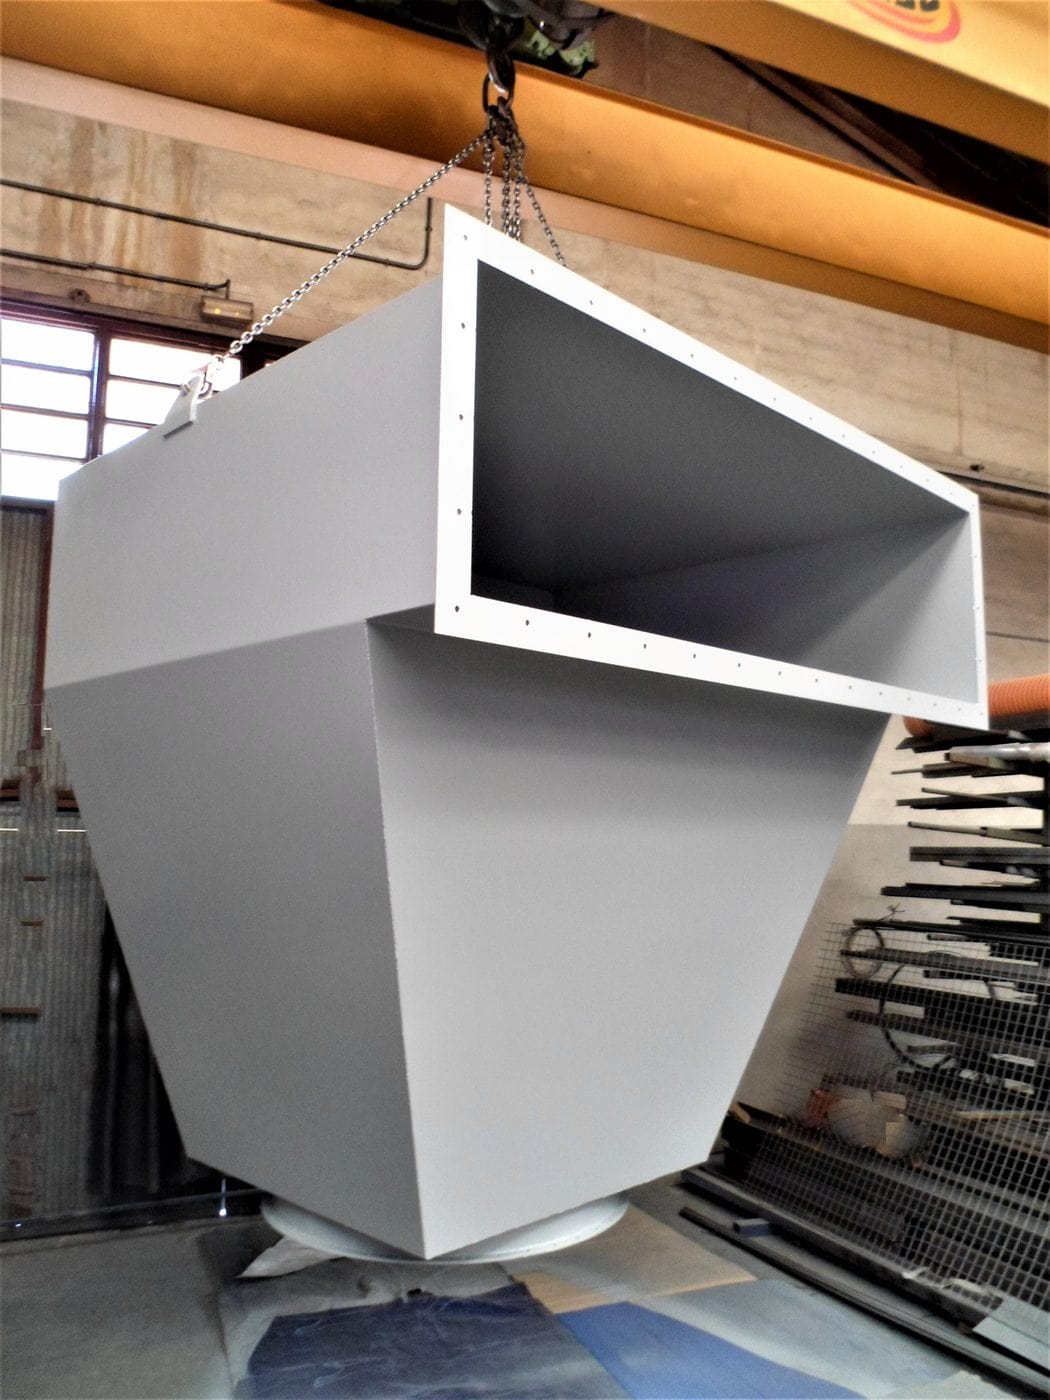
pintura industrial b2b metal

Optimiza tu cadena de suministro hoy mismo

Si estás gestionando los aprovisionamientos para tus próximos proyectos de calderería ligera o media, hablemos. Además, si necesitas matricería industrial para una serie larga, te asesoramos sobre el proceso más rentable.

Envíanos tus planos técnicos o modelos 3D a través de nuestra web. Nuestro equipo de ingenieros analizará la viabilidad del proyecto y te preparará un presupuesto técnico optimizado en un plazo reducido.

Ofrecemos a las oficinas técnicas la capacidad operativa y el rigor de ingeniería necesarios para que sus proyectos cumplan con las tolerancias del plano. Asimismo, cumplimos los estándares de sostenibilidad que exige el mercado global.

Equipo TJV

El equipo técnico de Talleres Jesús Valero. Fabricamos piezas y conjuntos metálicos bajo plano desde 1993 en La Puebla de Híjar (Teruel), para clientes industriales de toda España.

Sigue leyendo
Add a Comment

Your email address will not be published. Required fields are marked *