Soluciones de Calderería Industrial y Fabricación en Serie en Aragón: De la Ingeniería 3D al Producto Final
¿Qué es la subcontración Industrial Hoy?
En el entorno industrial actual, la subcontratación de procesos metalmecánicos ha dejado de ser una simple estrategia de externalización de capacidad productiva para convertirse en un pilar clave de la competitividad operativa. Para los directores de compras, jefes de planta y responsables de ingeniería, coordinar proyectos de calderería industrial en Aragón implica gestionar múltiples variables: desde la viabilidad del diseño 3D inicial hasta la entrega del conjunto final en la línea de ensamblaje.
La complejidad intrínseca de la fabricación industrial moderna exige que los proveedores no actúen como meros ejecutores de planos, sino como partners tecnológicos integrales. A continuación, desglosamos una guía avanzada para evaluar, optimizar y ejecutar proyectos metálicos complejos en serie, maximizando el rendimiento mecánico y reduciendo el coste total de propiedad (TCO).
1. El ciclo de vida de un proyecto metálico en subcontratación
Un proyecto de calderería de alta exigencia requiere una secuencia rigurosa de fases interconectadas. La falta de control en cualquiera de ellas genera desviaciones en costes y retrasos en los plazos de entrega.
[Diseño DFM] ──> [Corte y Conformado] ──> [Mecanizado CNC] ──> [Soldadura Robotizada/Manual] ──> [Acabado y Trazabilidad]
Un solo proveedor, cero problemas logísticos.
Fase A: Ingeniería DFM (Design for Manufacturing)
La optimización económica de una pieza comienza en la fase digital. La oficina técnica analiza el modelo 3D con tres objetivos principales:
Reducción de operaciones: Simplificar geometrías para minimizar los cambios de postura en máquinas CNC y prensas de plegado.
Estandarización de espesores: Consolidar calibres de chapa en el diseño para optimizar la compra de material en bruto y aprovechar mejor los anidados de corte.
Geometrías de autoensamblaje: Diseñar uniones con pestañas y ranuras cortadas por láser que garanticen el posicionado exacto de las piezas antes de aplicar la soldadura, reduciendo la necesidad de utillajes complejos.
Fase B: Preparación de la materia prima y conformado
La precisión dimensional del conjunto soldado depende directamente de la tolerancia alcanzada durante el corte y el dablado de los componentes.
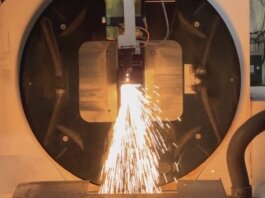
Corte láser de chapa y tubo: Garantiza bordes libres de rebabas y tolerancias estrechas (hasta pm +/- 0,2 mm), facilitando la penetración uniforme del baño de fusión en la fase posterior.
Plegado CNC de gran tonelaje: La compensación de flexión y el control del ángulo por láser aseguran que las chapas de gran longitud mantengan la misma geometría en todo su recorrido.
Tubo de presión, remates críticos, acero inoxidable
2. Tecnologías de unión: Selección entre soldadura robotizada y manual
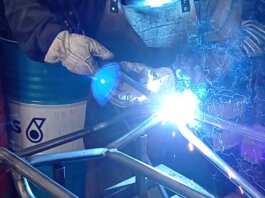
La soldadura representa la operación con mayor impacto en la integridad estructural de un conjunto metálico. La elección del método adecuado depende del volumen de producción, la accesibilidad de las juntas y los requerimientos radiográficos del proyecto.
3. Integración vertical: Mecanizado CNC y acabado superficial
Uno de los principales cuellos de botella en la fabricación industrial externa es la dispersión de operaciones entre múltiples talleres. La integración vertical de procesos en una sola planta elimina riesgos logísticos y simplifica la gestión de calidad.
En conjuntos mecánicos donde coexisten la soldadura y el ajuste de precisión (como bancadas de maquinaria o alojamientos de rodamientos), es necesario realizar operaciones de mecanizado (torneado y fresado CNC) tras el soldeo. Esto permite corregir las deformaciones térmicas introducidas durante la soldadura y garantizar tolerancias de centésimas de milímetro en las zonas de contacto.
Acabados protectores y estética industrial
El tratamiento final determina la vida útil del producto en su entorno de trabajo:
Pasivado en acero inoxidable: Restablece la capa de óxido de cromo natural del metal tras el aporte de calor, evitando la corrosión intergranular.
Tratamientos superficiales y pintura: Procesos de chorreado de arena (sandblasting), imprimaciones anticorrosivas y recubrimientos en polvo garantizan la resistencia en ambientes intemperie o químicos.
4. Gestión de riesgos y trazabilidad documental en la cadena de suministro
En sectores estratégicos como la maquinaria agrícola, el transporte ferroviario o la construcción modular, la trazabilidad no es una opción estética, sino un requisito normativo.
│ 1. Recepción: Certificado de colada de la acería. │
│ 2. Procesado: Registro de parámetros de corte y soldadura.│
│ 3. Control: Inspección dimensional y ensayo NO destructivo.│
│ 4. Expedición: Identificación de lote y vincular al plano.│
Un sistema de control bien estructurado asegura que cualquier incidencia detectada en la fase de montaje pueda rastrearse hasta el número de colada de la materia prima o el turno de fabricación correspondiente, mitigando riesgos de responsabilidad legal y costes por garantías.
5. Criterios para seleccionar un partner de calderería en Aragón
Al auditar a un proveedor de calderería industrial en Aragón, la evaluación debe ir más allá de la tarifa por hora de trabajo. Los indicadores clave de capacidad operativa incluyen:
Oficina técnica interna: Capacidad para interpretar modelos 3D nativos y proponer mejoras DFM.
Diversidad de maquinaria: Disponibilidad de corte por láser, plegado, mecanizado CNC y células de soldadura robotizada dentro de las mismas instalaciones.
Control de calidad: Procedimientos de inspección documental, trazabilidad de materiales y certificaciones de soldadores.
Capacidad logística: Organización interna para gestionar embalajes especiales, almacenamiento de stock de seguridad y entregas Just in Time (JIT).
📥 Optimiza tu Cadena de Suministro Hoy Mismo
Si estás gestionando los aprovisionamientos para tus próximos proyectos de calderería ligera o media, hablemos.
📬 Envíanos tus planos técnicos o modelos 3D a través de nuestra web. Nuestro equipo de ingenieros analizará la viabilidad del proyecto y te preparará un presupuesto técnico optimizado en un plazo de reducido.
Ofrecemos a las oficinas técnicas la capacidad operativa y el rigor de ingeniería necesarios para que sus proyectos no solo cumplan con las tolerancias del plano, sino también con los estándares de sostenibilidad que exige el mercado global.
Soluciones de Calderería Industrial y Fabricación en Serie en Aragón: De la Ingeniería 3D al Producto Final
¿Qué es la subcontración Industrial Hoy?
En el entorno industrial actual, la subcontratación de procesos metalmecánicos ha dejado de ser una simple estrategia de externalización de capacidad productiva para convertirse en un pilar clave de la competitividad operativa. Para los directores de compras, jefes de planta y responsables de ingeniería, coordinar proyectos de calderería industrial en Aragón implica gestionar múltiples variables: desde la viabilidad del diseño 3D inicial hasta la entrega del conjunto final en la línea de ensamblaje.
La complejidad intrínseca de la fabricación industrial moderna exige que los proveedores no actúen como meros ejecutores de planos, sino como partners tecnológicos integrales. A continuación, desglosamos una guía avanzada para evaluar, optimizar y ejecutar proyectos metálicos complejos en serie, maximizando el rendimiento mecánico y reduciendo el coste total de propiedad (TCO).
1. El ciclo de vida de un proyecto metálico en subcontratación
Un proyecto de calderería de alta exigencia requiere una secuencia rigurosa de fases interconectadas. La falta de control en cualquiera de ellas genera desviaciones en costes y retrasos en los plazos de entrega.
[Diseño DFM] ──> [Corte y Conformado] ──> [Mecanizado CNC] ──> [Soldadura Robotizada/Manual] ──> [Acabado y Trazabilidad]
Un solo proveedor, cero problemas logísticos.
Fase A: Ingeniería DFM (Design for Manufacturing)
La optimización económica de una pieza comienza en la fase digital. La oficina técnica analiza el modelo 3D con tres objetivos principales:
Reducción de operaciones: Simplificar geometrías para minimizar los cambios de postura en máquinas CNC y prensas de plegado.
Estandarización de espesores: Consolidar calibres de chapa en el diseño para optimizar la compra de material en bruto y aprovechar mejor los anidados de corte.
Geometrías de autoensamblaje: Diseñar uniones con pestañas y ranuras cortadas por láser que garanticen el posicionado exacto de las piezas antes de aplicar la soldadura, reduciendo la necesidad de utillajes complejos.
Fase B: Preparación de la materia prima y conformado
La precisión dimensional del conjunto soldado depende directamente de la tolerancia alcanzada durante el corte y el dablado de los componentes.
Corte láser de chapa y tubo: Garantiza bordes libres de rebabas y tolerancias estrechas (hasta pm +/- 0,2 mm), facilitando la penetración uniforme del baño de fusión en la fase posterior.
Plegado CNC de gran tonelaje: La compensación de flexión y el control del ángulo por láser aseguran que las chapas de gran longitud mantengan la misma geometría en todo su recorrido.
Tubo de presión, remates críticos, acero inoxidable
2. Tecnologías de unión: Selección entre soldadura robotizada y manual
La soldadura representa la operación con mayor impacto en la integridad estructural de un conjunto metálico. La elección del método adecuado depende del volumen de producción, la accesibilidad de las juntas y los requerimientos radiográficos del proyecto.
3. Integración vertical: Mecanizado CNC y acabado superficial
Uno de los principales cuellos de botella en la fabricación industrial externa es la dispersión de operaciones entre múltiples talleres. La integración vertical de procesos en una sola planta elimina riesgos logísticos y simplifica la gestión de calidad.
En conjuntos mecánicos donde coexisten la soldadura y el ajuste de precisión (como bancadas de maquinaria o alojamientos de rodamientos), es necesario realizar operaciones de mecanizado (torneado y fresado CNC) tras el soldeo. Esto permite corregir las deformaciones térmicas introducidas durante la soldadura y garantizar tolerancias de centésimas de milímetro en las zonas de contacto.
Acabados protectores y estética industrial
El tratamiento final determina la vida útil del producto en su entorno de trabajo:
Pasivado en acero inoxidable: Restablece la capa de óxido de cromo natural del metal tras el aporte de calor, evitando la corrosión intergranular.
Tratamientos superficiales y pintura: Procesos de chorreado de arena (sandblasting), imprimaciones anticorrosivas y recubrimientos en polvo garantizan la resistencia en ambientes intemperie o químicos.
4. Gestión de riesgos y trazabilidad documental en la cadena de suministro
En sectores estratégicos como la maquinaria agrícola, el transporte ferroviario o la construcción modular, la trazabilidad no es una opción estética, sino un requisito normativo.
│ 1. Recepción: Certificado de colada de la acería. │
│ 2. Procesado: Registro de parámetros de corte y soldadura.│
│ 3. Control: Inspección dimensional y ensayo NO destructivo.│
│ 4. Expedición: Identificación de lote y vincular al plano.│
Un sistema de control bien estructurado asegura que cualquier incidencia detectada en la fase de montaje pueda rastrearse hasta el número de colada de la materia prima o el turno de fabricación correspondiente, mitigando riesgos de responsabilidad legal y costes por garantías.
5. Criterios para seleccionar un partner de calderería en Aragón
Al auditar a un proveedor de calderería industrial en Aragón, la evaluación debe ir más allá de la tarifa por hora de trabajo. Los indicadores clave de capacidad operativa incluyen:
Oficina técnica interna: Capacidad para interpretar modelos 3D nativos y proponer mejoras DFM.
Diversidad de maquinaria: Disponibilidad de corte por láser, plegado, mecanizado CNC y células de soldadura robotizada dentro de las mismas instalaciones.
Control de calidad: Procedimientos de inspección documental, trazabilidad de materiales y certificaciones de soldadores.
Capacidad logística: Organización interna para gestionar embalajes especiales, almacenamiento de stock de seguridad y entregas Just in Time (JIT).
📥 Optimiza tu Cadena de Suministro Hoy Mismo
Si estás gestionando los aprovisionamientos para tus próximos proyectos de calderería ligera o media, hablemos.
📬 Envíanos tus planos técnicos o modelos 3D a través de nuestra web. Nuestro equipo de ingenieros analizará la viabilidad del proyecto y te preparará un presupuesto técnico optimizado en un plazo de reducido.
Ofrecemos a las oficinas técnicas la capacidad operativa y el rigor de ingeniería necesarios para que sus proyectos no solo cumplan con las tolerancias del plano, sino también con los estándares de sostenibilidad que exige el mercado global.
🛠️ ¿Por qué la elección del taller de calderería de subcontratación es importante?
¿Qué es el proceso de fabricación industirial en talleres Jesús Valero?
En el sector del metal, convertir un archivo CAD en miles de piezas idénticas sin desviaciones requiere rigurosidad y método. Para los responsables de compras y oficinas técnicas, la fabricación industrial en serie no consiste únicamente en cortar y soldar metal a gran velocidad; se trata de diseñar un flujo de trabajo optimizado que garantice costes competitivos, repetibilidad milimétrica y plazos de entrega estrictos.
Cuando se planifica una producción masiva de componentes, contar con un partner de calderería industrial en Aragón que integre todas las fases del proceso bajo un mismo techo marca la diferencia entre una cadena de suministro ágil y una llena de cuellos de botella.
A continuación, analizamos las fases clave que transforman un plano técnico en un producto final listo para la línea de montaje.
1. Revisión de viabilidad en oficina técnica (Design for Manufacturing)
El éxito de una serie industrial se decide antes de encender la primera máquina. En la fase de ingeniería de procesos, la oficina técnica analiza los modelos 3D y planos 2D proporcionados por el cliente para identificar oportunidades de optimización.
Estandarización de tolerancias: Ajustar las cotas no críticas evita operaciones de mecanizado innecesarias que encarecen el coste unitario.
Diseño de uniones y encajes: Incorporar geometrías tipo «pestaña-ranura» mediante corte láser facilita el autocentrado de los componentes, reduciendo tiempos de utillaje.
Selección óptima de formato: Calcular el anidado (nesting) de las piezas sobre las chapas o tubos de materia prima minimiza el desperdicio de acero.
En el taller, la clave de la competitividad en MIG/MAG reside en el uso de máquinas inverter de alta gama con regulación sinérgica. Esto nos permite minimizar las proyecciones (salpicaduras), logrando un cordón con excelente penetración en la raíz y reduciendo el tiempo de post-procesado. Si tu estructura requiere soportar altas cargas estáticas, el MIG/MAG es el proceso más rentable por metro lineal de soldadura.
Un solo proveedor, cero problemas logísticos.
2. Precisión en el corte y conformado inicial
Una vez validado el diseño, el material en bruto entra en la fase de corte. La precisión en este primer paso es fundamental para evitar desviaciones acumulativas en el ensamblaje posterior.
Corte láser de chapa y tubo: Permite obtener perfiles exactos a alta velocidad, dejando bordes limpios sin rebabas.
Mecanizado CNC previo: En piezas de precisión (como casquillos, bridas o alojamientos), el torneado o fresado CNC prepara las zonas de ajuste antes del soldado.
Plegado CNC: Garantiza que los ángulos de doblado se mantengan constantes a lo largo de todo el lote de producción.
📐 El enfoque de optimización Técnico:
La soldadura TIG es un proceso artesanal y lento, pero ofrece una calidad radiográfica impecable y un baño de fusión totalmente libre de escoria y proyecciones. En Talleres Jesús Valero, aplicamos técnicas avanzadas de pasivado posterior en acero inoxidable para devolver al metal su capa pasiva natural, asegurando que la pieza no sufra corrosión intergranular y cumpla con las normativas visuales más exigentes.
3. Ensamblaje y soldadura robotizada para grandes series
La soldadura es el proceso donde la repetibilidad resulta más difícil de mantener de forma manual. Por ello, en producciones de volumen medio y alto, la automatización es imprescindible.
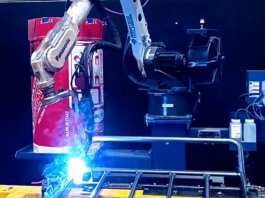
Células de soldadura robotizada: Ejecutan trayectorias programadas con parámetros exactos de voltaje, velocidad de avance y aporte de material. El resultado son cordones estructurales 100% homogéneos desde la pieza 1 hasta la 10.000.
Soldadura manual especializada: Los soldadores cualificados abordan los remates complejos, geometrías de difícil acceso o uniones TIG/MIG de alta exigencia donde el criterio humano es insustituible.
📐 El enfoque de optimización Técnico:
El verdadero secreto de la soldadura robotizada no reside en el robot, sino en la ingeniería del utillaje de amarre (jigs). Nuestra oficina técnica diseña sistemas de embridaje específicos para cada plano que anulan el movimiento de la chapa debido a las tensiones térmicas del arco. De este modo, eliminamos el factor de fatiga humana y garantizamos una repetitividad dimensional perfecta con costes unitarios drásticamente optimizados.
4. Tratamientos de acabado y control de calidad final
Un proceso de fabricación industrial no concluye con la soldadura. El acabado superficial y la verificación documental garantizan que la pieza resista las condiciones de trabajo para las que fue diseñada.
Desbarbado y pasivado: Eliminación de aristas vivas y tratamiento de superficies (especialmente en acero inoxidable) para evitar la corrosión intergranular.
Tratamientos de pintura: Aplicación de imprimaciones o pintura en polvo industrial para proteger el conjunto frente a ambientes agresivos.
Control de trazabilidad: Verificación dimensional, inspección de soldaduras y vinculación de cada lote con sus correspondientes certificados de colada de material.
📥 Optimiza tu Cadena de Suministro Hoy Mismo
En Talleres Jesús Valero ofrecemos una solución integral de calderería industrial en Aragón especializada en la fabricación de componentes y conjuntos metálicos en serie. Nuestra capacidad operativa nos permite coordinar desde el análisis inicial en oficina técnica hasta el embalaje y expedición final, eliminando intermediarios y reduciendo tus costes logísticos.
¿Necesitas escalar la producción de tus conjuntos metálicos o validar una nueva serie?
👉 Envíanos tus planos 3D a través de nuestra web y nuestro equipo preparará un presupuesto técnico de fabricación industrial optimizado.
Descubre por qué la trazabilidad en la fabricación metálica es esencial para garantizar calidad, control y fiabilidad en los procesos industriales.
La trazabilidad en la fabricación metálica: por qué es clave para la industria
En la fabricación industrial, entregar una pieza a tiempo es importante. Pero entregar una pieza cuya información pueda verificarse en cualquier momento es, cada vez, un requisito indispensable.
La trazabilidad permite conocer el recorrido completo de un producto durante su fabricación: desde la recepción del material hasta la entrega final. Este control aporta seguridad, facilita la gestión de incidencias y ayuda a mantener la calidad de forma constante.
En sectores donde la precisión y la fiabilidad son críticas, disponer de un sistema de trazabilidad ya no es una ventaja competitiva, sino una necesidad.
¿Qué es la trazabilidad en la fabricación metálica?
La trazabilidad consiste en registrar y controlar toda la información relevante asociada a la fabricación de una pieza o conjunto metálico.
Su objetivo es que cualquier elemento pueda identificarse y seguirse durante todas las fases del proceso productivo.
Esto permite responder con rapidez a preguntas como:
¿Qué material se utilizó?
¿Cuándo se fabricó la pieza?
¿Qué procesos se realizaron?
¿Quién intervino en su fabricación?
¿Qué controles de calidad se llevaron a cabo?
Toda esta información facilita una gestión mucho más eficiente y reduce el riesgo de errores.
La fabricación metálica implica múltiples operaciones: corte, conformado, mecanizado, soldadura, montaje o acabado superficial.
Si no existe un control sobre cada una de estas fases, localizar el origen de un problema puede convertirse en un proceso lento y costoso.
Una correcta trazabilidad permite:
Identificar rápidamente cualquier incidencia.
Reducir tiempos de análisis y resolución.
Evitar que un error afecte a toda una producción.
Mantener un mayor control sobre la calidad.
Aumentar la confianza entre cliente y proveedor.
En definitiva, aporta seguridad tanto al fabricante como a la empresa que recibe el producto.
Un solo proveedor, cero problemas logísticos.
Información que suele registrarse
Aunque depende del tipo de proyecto y de los requisitos del cliente, un sistema de trazabilidad puede incluir información como:
Identificación del material utilizado.
Número de lote o colada.
Planos y revisiones aplicadas.
Procesos realizados durante la fabricación.
Controles dimensionales.
Inspecciones de soldadura.
Fecha de fabricación.
Estado del pedido.
Cuanta mayor sea la información disponible, mayor será la capacidad para analizar cualquier incidencia y mejorar los procesos.
📐 El enfoque de optimización Técnico:
La soldadura TIG es un proceso artesanal y lento, pero ofrece una calidad radiográfica impecable y un baño de fusión totalmente libre de escoria y proyecciones. En Talleres Jesús Valero, aplicamos técnicas avanzadas de pasivado posterior en acero inoxidable para devolver al metal su capa pasiva natural, asegurando que la pieza no sufra corrosión intergranular y cumpla con las normativas visuales más exigentes.
La trazabilidad mejora la calidad… y también la productividad
Muchas empresas asocian la trazabilidad únicamente al control de calidad.
Sin embargo, sus beneficios van mucho más allá.
Un buen sistema de seguimiento permite optimizar la organización interna, reducir tiempos de búsqueda de información, facilitar la planificación y mejorar la coordinación entre los distintos departamentos.
Además, ayuda a detectar puntos de mejora dentro del proceso productivo, favoreciendo una fabricación más eficiente y estable.
📐Sectores donde la trazabilidad es fundamental
La trazabilidad tiene especial importancia en industrias donde la fiabilidad del producto es un requisito esencial, como:
Fabricación de maquinaria industrial.
Estructuras metálicas.
Sector ferroviario.
Energía.
Automoción.
Equipamiento industrial.
Agricultura.
Construcción metálica.
En estos sectores, disponer de información precisa sobre cada pieza puede ser determinante para garantizar el correcto funcionamiento del conjunto.
La trazabilidad como parte de la transformación industrial
La digitalización ha permitido que los sistemas de trazabilidad sean cada vez más completos y accesibles.
La integración de software de gestión, documentación digital y planificación de la producción facilita el seguimiento de cada proyecto y mejora la comunicación entre fabricante y cliente.
La trazabilidad ya no solo sirve para registrar información; también se ha convertido en una herramienta para tomar mejores decisiones y aumentar la eficiencia de los procesos industriales.
📥 Optimiza tu Cadena de Suministro Hoy Mismo
Si estás gestionando los aprovisionamientos para tus próximos proyectos de calderería ligera o media, hablemos.
📬 Envíanos tus planos técnicos o modelos 3D a través de nuestra web. Nuestro equipo de ingenieros analizará la viabilidad del proyecto y te preparará un presupuesto técnico optimizado en un plazo de reducido.
Ofrecemos a las oficinas técnicas la capacidad operativa y el rigor de ingeniería necesarios para que sus proyectos no solo cumplan con las tolerancias del plano, sino también con los estándares de sostenibilidad que exige el mercado global.
🛠️ ¿Por qué la elección del proceso de soldadura define el margen de tu proyecto?
¿Qué es la soldadura Industrial Hoy?
Cualquier responsable de la cadena de suministro en el sector metalmecánico sabe que el coste real de una estructura no se calcula solo en función del precio por kilo del acero. Se define en las horas de taller. La soldadura industrial es la fase más crítica de la fabricación bajo plano: un proceso mal elegido o una secuencia térmica incorrecta se traducen en deformaciones geométricas, fatiga prematura del material, costosas horas de repaso con amoladora o, en el peor de los casos, el rechazo del lote en el control de calidad.
En España, la subcontratación de calderería media y pesada exige un equilibrio milimétrico entre la homologación técnica de los procesos y la competitividad económica de las series.
A continuación, analizamos los tres pilares de la soldadura en un taller de fabricación industrial de alto rendimiento y cómo elegir el adecuado según los requerimientos de tu plano.
1. Soldadura MIG/MAG: El motor de la calderería estructural
La soldadura por arco bajo gas protector (GMAW), conocida comúnmente como soldadura MIG/MAG, es el estándar indiscutible para la calderería media, pesada y la fabricación de bastidores o bancadas.
¿Cómo funciona en planta? Utiliza un electrodo de hilo continuo consumible y un gas de protección (inerte para MIG, activo como el CO₂ o mezclas de argón para MAG).
Campos de aplicación preferentes: Acero estructural al carbono, grandes espesores de chapa, perfiles comerciales pesados (UPN, HEB) y uniones que requieran una alta tasa de depósito de material.
En el taller, la clave de la competitividad en MIG/MAG reside en el uso de máquinas inverter de alta gama con regulación sinérgica. Esto nos permite minimizar las proyecciones (salpicaduras), logrando un cordón con excelente penetración en la raíz y reduciendo el tiempo de post-procesado. Si tu estructura requiere soportar altas cargas estáticas, el MIG/MAG es el proceso más rentable por metro lineal de soldadura.
Un solo proveedor, cero problemas logísticos.
2. Soldadura TIG: Precisión milimétrica para calderería ligera y acabados vistos
Cuando el plano exige tolerancias estrictas, geometrías complejas o el uso de materiales delicados como el acero inoxidable o el aluminio, la soldadura por arco de tungsteno dopado con gas inerte (GTAW) o soldadura TIG es la única opción viable.
¿Cómo funciona en planta? Utiliza un electrodo de tungsteno no consumible y gas argón puro. El aporte de material se realiza de forma manual y externa por el operario.
Campos de aplicación preferentes: Espesores finos (calderería ligera por debajo de 3 mm), tubería industrial de proceso, carenados de maquinaria, componentes para el sector alimentario o farmacéutico y juntas soldadas que queden expuestas estéticamente.
📐 El enfoque de optimización Técnico:
La soldadura TIG es un proceso artesanal y lento, pero ofrece una calidad radiográfica impecable y un baño de fusión totalmente libre de escoria y proyecciones. En Talleres Jesús Valero, aplicamos técnicas avanzadas de pasivado posterior en acero inoxidable para devolver al metal su capa pasiva natural, asegurando que la pieza no sufra corrosión intergranular y cumpla con las normativas visuales más exigentes.
3. Soldadura Robotizada: Repetitividad y escalabilidad en series industriales
Para competir en el mercado de la subcontratación en España, la automatización ya no es el futuro; es el estándar de rentabilidad para series medianas y largas de componentes metálicos.
¿Cómo funciona en planta? Un brazo robótico articulado ejecuta la trayectoria de soldadura (MIG/MAG) parametrizada por software de manera continua, manteniendo constantes la velocidad de avance, la distancia de la antorcha y el aporte térmico.
Campos de aplicación preferentes: Subconjuntos mecánicos, chasis repetitivos, soportes, lotes de piezas de automoción y cualquier componente donde el tiempo de ciclo por unidad deba ser idéntico de la pieza número 1 a la 10.000.
📐 El enfoque de optimización Técnico:
El verdadero secreto de la soldadura robotizada no reside en el robot, sino en la ingeniería del utillaje de amarre (jigs). Nuestra oficina técnica diseña sistemas de embridaje específicos para cada plano que anulan el movimiento de la chapa debido a las tensiones térmicas del arco. De este modo, eliminamos el factor de fatiga humana y garantizamos una repetitividad dimensional perfecta con costes unitarios drásticamente optimizados.
🤝 Unificar procesos: La clave de un partner industrial de referencia
Externalizar la fabricación de componentes requiere un proveedor que evite la fragmentación de la producción. Un verdadero taller de fabricación industrial debe ofrecer soluciones integrales bajo un mismo techo.
En Talleres Jesús Valero, S.L. (La puebla de Hijar, España) a 40 min de Zaragoza, unificamos todo el flujo de valor del acero y el metal: desde el corte por plasma de alta definición o el láser de tubo, pasando por el plegado CNC y el armado por caldereros experimentados, hasta la soldadura (MIG/MAG, TIG y robotizada) y el acabado final en nuestra cabina de pintura industrial líquida. Esta integración total es lo que nos permite garantizar los plazos de entrega más competitivos del mercado nacional y un control de calidad sin fisuras.
📥 Optimiza tu Cadena de Suministro Hoy Mismo
Si estás gestionando los aprovisionamientos para tus próximos proyectos de calderería ligera o media, hablemos.
📬 Envíanos tus planos técnicos o modelos 3D a través de nuestra web. Nuestro equipo de ingenieros analizará la viabilidad del proyecto y te preparará un presupuesto técnico optimizado en un plazo de reducido.
Ofrecemos a las oficinas técnicas la capacidad operativa y el rigor de ingeniería necesarios para que sus proyectos no solo cumplan con las tolerancias del plano, sino también con los estándares de sostenibilidad que exige el mercado global.