Mecanizado CNC de piezas soldadas: qué mecanizar y cuándo
Un conjunto soldado puede salir de la mesa de montaje con sus medidas generales correctas y, aun así, no encajar en la máquina a la que va destinado. El asiento…
En este artículo
Un conjunto soldado puede salir de la mesa de montaje con sus medidas generales correctas y, aun así, no encajar en la máquina a la que va destinado. El asiento de un rodamiento queda fuera de eje, los taladros de fijación no coinciden con la bancada o la cara de apoyo no asienta bien. Casi siempre, el origen está en una decisión que nadie tomó en el plano: qué se mecaniza, en qué momento y desde qué referencia.
Este artículo está pensado para ingenierías, oficinas técnicas y responsables de compras que encargan piezas de calderería con zonas de precisión. Vemos cuándo conviene pasar un conjunto por mecanizado CNC, qué debería indicar el plano y qué cambia cuando todo el proceso se hace en el mismo taller.
Por qué la soldadura condiciona el mecanizado CNC
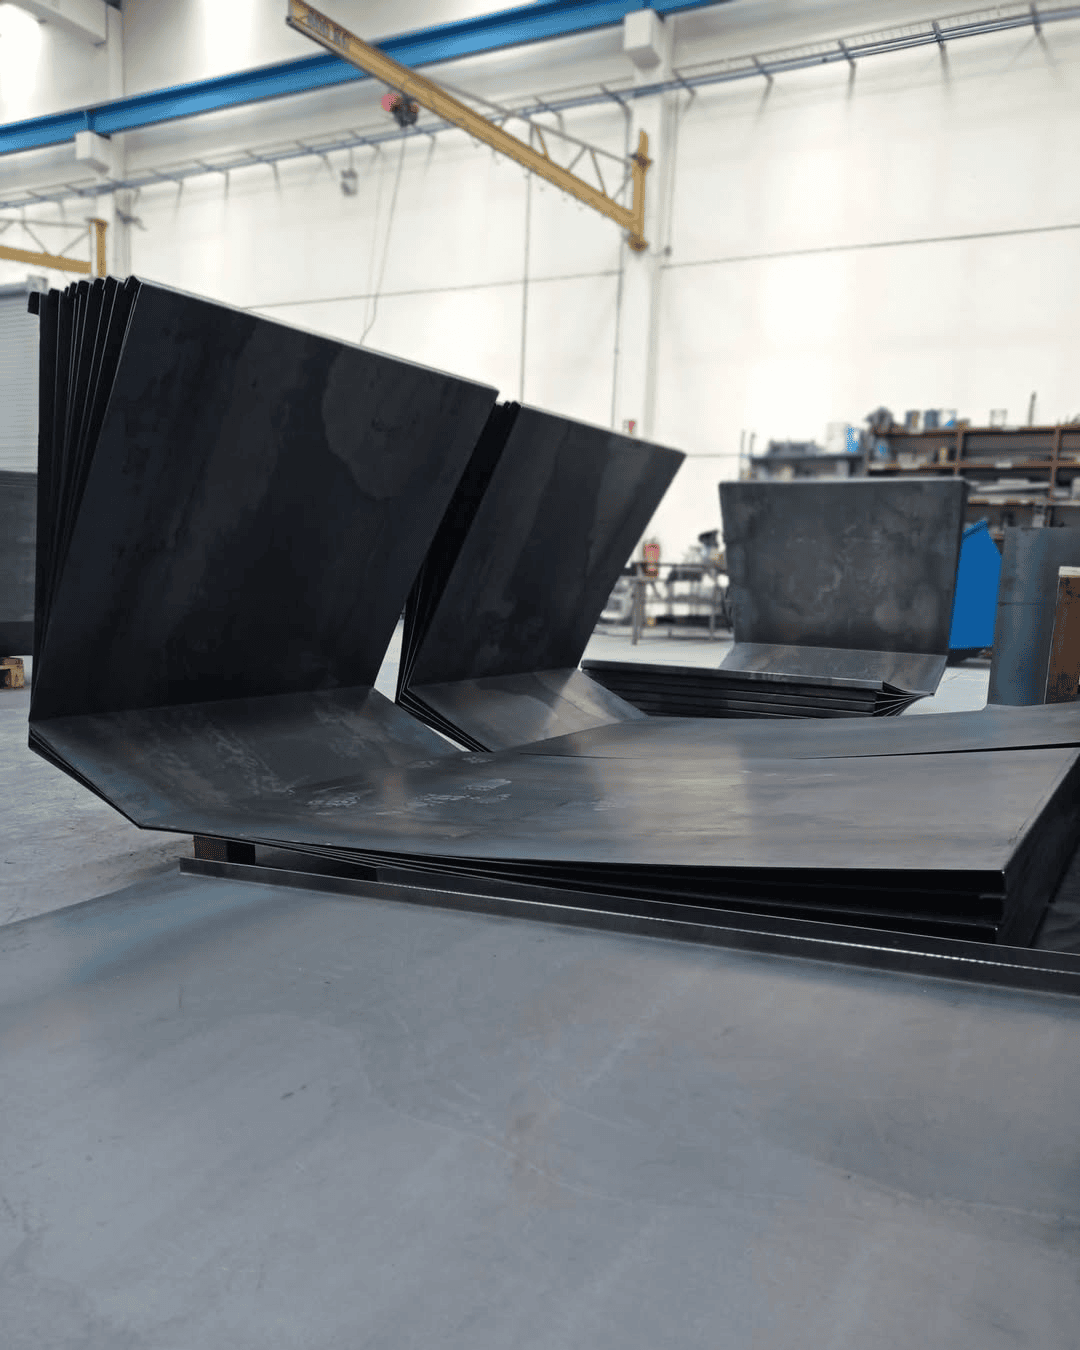
La soldadura aporta calor de forma localizada. Al enfriarse, el material se contrae y el conjunto se mueve: una chapa se abomba, un tubo tira hacia un lado, una distancia entre ejes cambia. Una buena secuencia de soldeo y un utillaje bien pensado reducen esa deformación, pero no la eliminan del todo.
Por eso las superficies que tienen que ajustar con otra pieza rara vez se confían solo a la calderería. Primero se construye el conjunto y después se lleva a máquina para dejar esas zonas en su cota definitiva. La calderería da la forma y la resistencia; el mecanizado da la precisión justo donde el montaje la exige.
Si quieres repasar cómo influye cada proceso de unión, lo explicamos en nuestra guía sobre tipos de soldadura industrial.
Qué mecanizar antes de soldar y qué mecanizar después
No hay una regla única, porque depende de la función de cada zona. Como orientación, estas operaciones suelen dejarse para después de soldar:
- Alojamientos de rodamientos y casquillos.
- Caras de apoyo y superficies que sirven de referencia en el montaje.
- Taladros y roscas que tienen que coincidir con otra pieza.
- Distancias entre ejes y alineaciones entre elementos soldados por separado.
Y estas otras suelen resolverse antes de soldar:
- Zonas a las que ya no se podrá acceder con el conjunto cerrado.
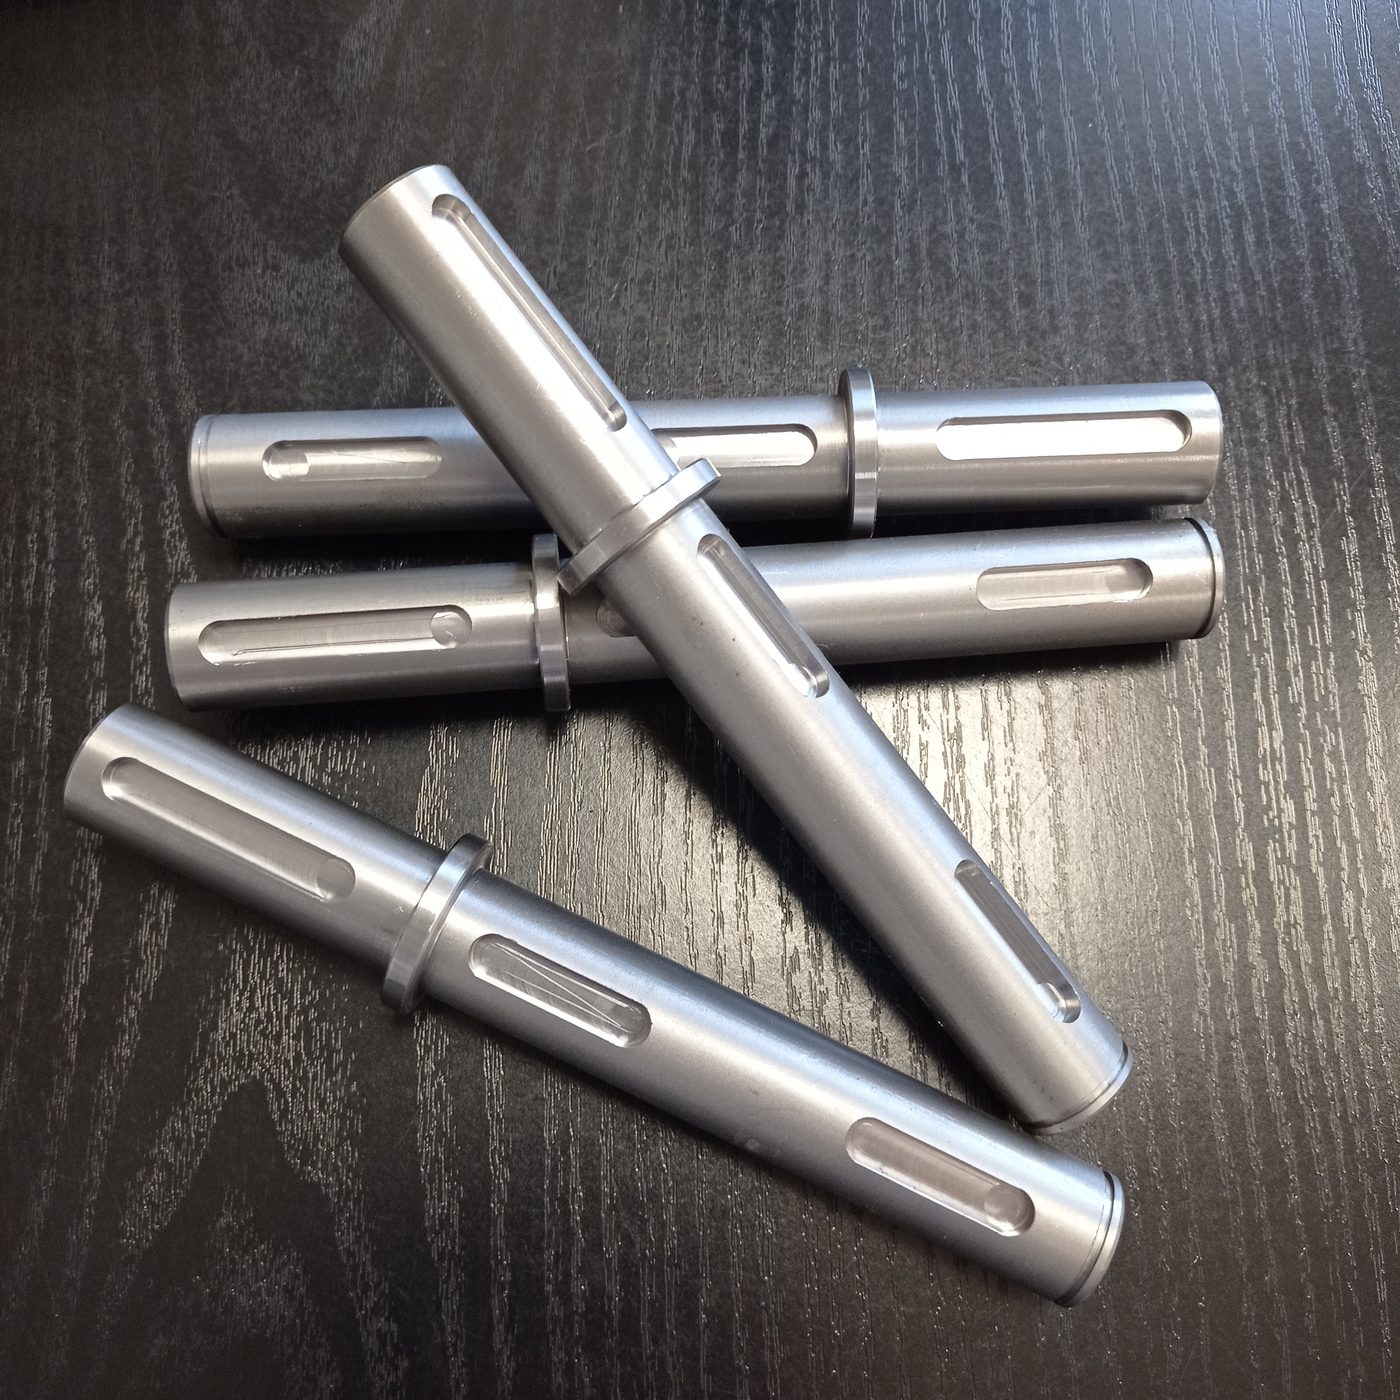
- Componentes de revolución, como ejes o casquillos, que se tornean por separado y luego se integran en el conjunto.
- Taladros de paso sin función de ajuste, que no necesitan la precisión de una operación final.
En conjuntos rígidos o con mucha soldadura hay otra pregunta que conviene hacerse: ¿hace falta un alivio de tensiones antes de mecanizar? Al retirar material, las tensiones internas pueden liberarse y la pieza puede volver a moverse. Si tu aplicación lo requiere, lo mejor es dejarlo escrito en el plano y hablarlo durante la valoración.
Qué debe indicar el plano de una pieza soldada y mecanizada
Un plano pensado solo para la pieza final deja sin resolver parte del camino. Estos datos ayudan a valorar el trabajo y a evitar suposiciones:
- Zonas a mecanizar y sobremedida. Qué superficies van a máquina y cuánto material extra deben llevar tras la soldadura. Si no lo tienes definido, indícalo y lo revisamos contigo.
- Referencias de medición. Desde qué cara o eje se mide todo lo demás. Es lo que permite que calderería, mecanizado y control trabajen con el mismo criterio.
- Tolerancias donde importan. Ajustes, planitud, paralelismo o coaxialidad en las zonas funcionales. Pedir tolerancias estrechas en todo encarece la pieza sin mejorar el montaje.
- Acabado superficial. Solo en las superficies donde tenga una función real.
- Roscas y ajustes normalizados. Bien designados, para que no queden dudas en programación.
- Material. Calidad y estado de suministro, porque influye tanto en la soldadura como en el mecanizado.
- Pintura y protección. Qué superficies mecanizadas no deben pintarse o deben ir protegidas.
- Cantidad y frecuencia. Unidades por pedido y previsión de repetición, ya que condicionan el utillaje que merece la pena preparar.
Para completar la petición, tienes la lista general en qué enviar para pedir presupuesto de fabricación bajo plano.
Repetibilidad: amarre, utillaje y primera pieza
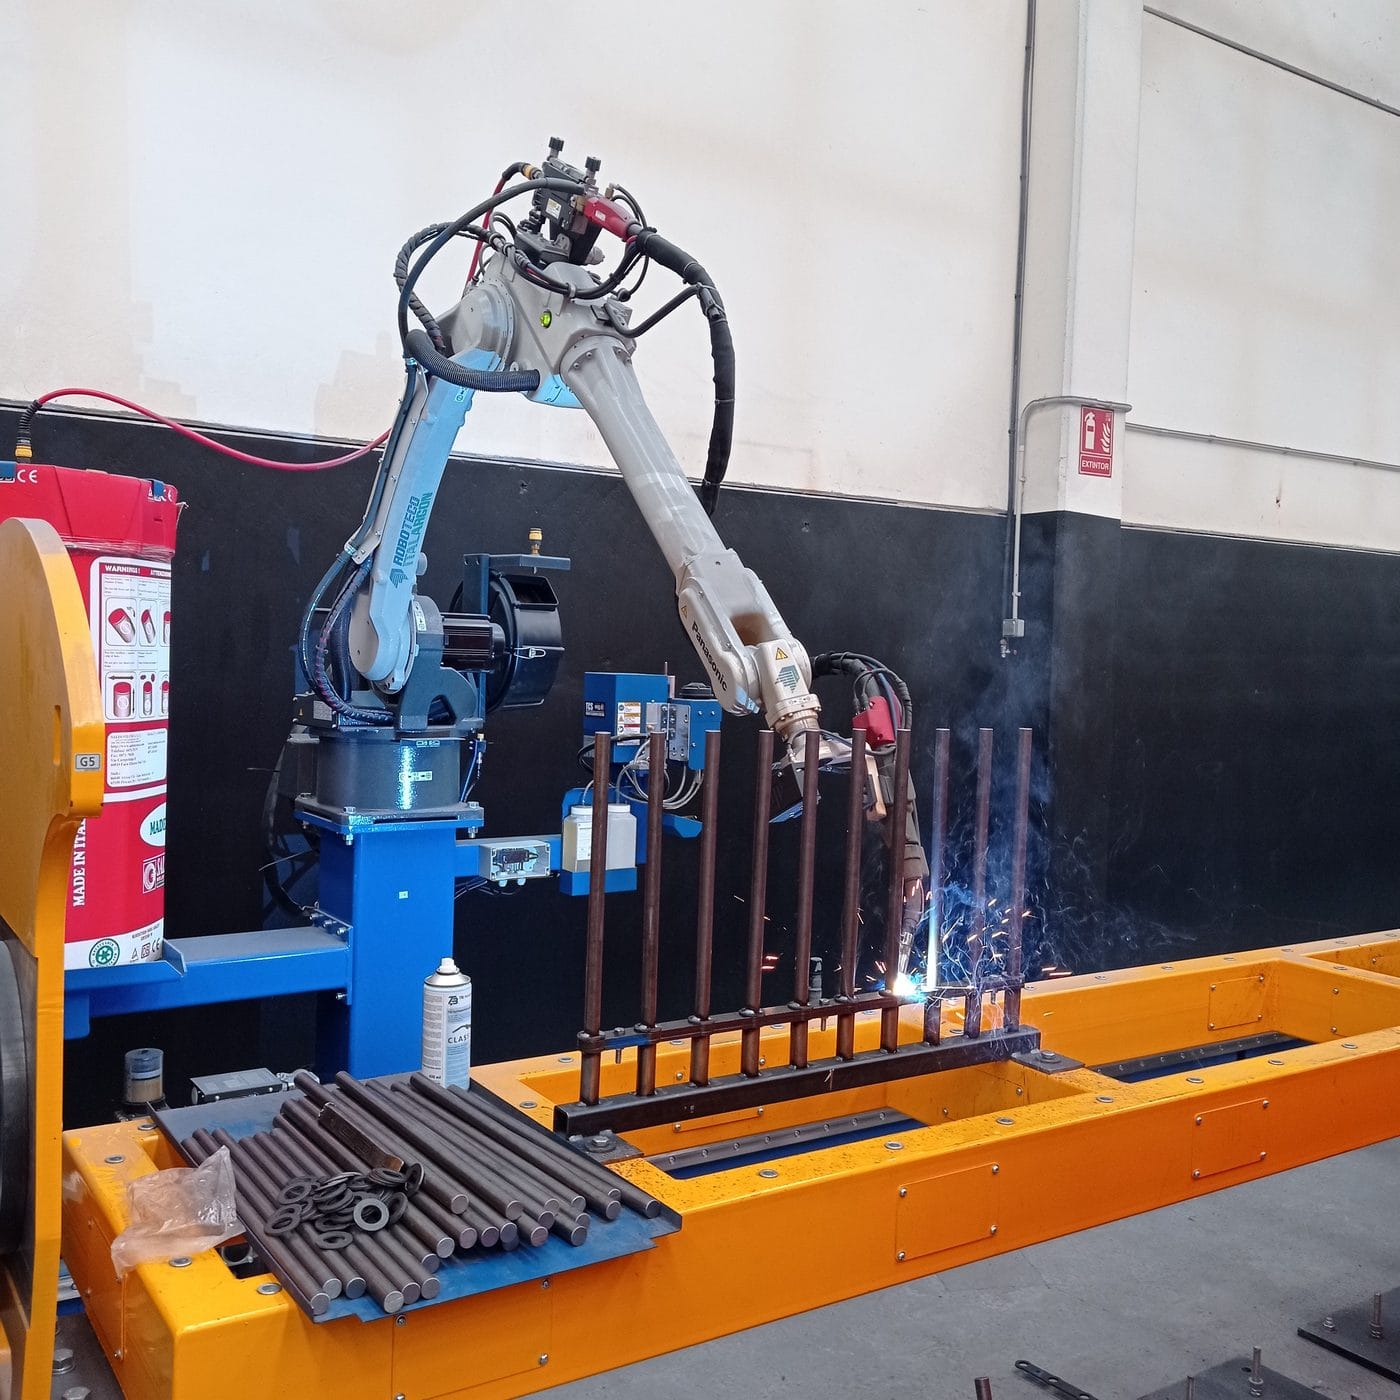
Un conjunto soldado plantea una dificultad que una barra maciza no tiene: dos conjuntos nunca salen exactamente iguales. Si la máquina toma como referencia una superficie que varía de una pieza a otra, esa variación acaba en la zona mecanizada. Por eso, en series medias y largas, la forma de amarrar el conjunto pesa tanto como el programa CNC.
El proceso suele apoyarse en tres puntos:
- Una referencia estable, definida en el plano y respetada desde el montaje en calderería.
- Un amarre adecuado, que sujete el conjunto sin deformarlo y lo coloque siempre en la misma posición.
- Una primera pieza validada, que confirma que la sobremedida es suficiente y que las cotas salen como se esperaba antes de continuar con el pedido.
Aquí la conversación dentro del taller marca la diferencia. Si en la primera pieza falta material en una cara, quien programa la máquina tiene que poder hablar con quien monta y suelda el conjunto para corregir el origen del problema. Cuando ese ajuste se queda hecho, las siguientes piezas salen con el mismo criterio y la repetibilidad deja de depender de la suerte.
En La Puebla de Híjar trabajamos estas operaciones en un centro de mecanizado Chevalier 2443 VMC y un torno CMZ TBI-520: el primero para fresado, taladrado y roscado de piezas prismáticas, y el segundo para ejes, casquillos y piezas de revolución. Si tu conjunto es voluminoso, comenta las dimensiones durante la revisión del plano: el tamaño y la forma de amarre también influyen en cómo conviene dividir el trabajo.
Un solo taller para todo el proceso: envíanos tu plano
Cortar y soldar en un proveedor y mecanizar en otro es posible, pero añade transportes y esperas. Y deja una pregunta incómoda en el aire: si la pieza llega a máquina sin material suficiente para limpiar una cara, ¿quién responde? Cuando el corte, la soldadura y el mecanizado se hacen bajo el mismo techo, esa responsabilidad es una sola y los ajustes se resuelven en el propio taller.
En Talleres Jesús Valero fabricamos bajo plano desde 1993. Podemos partir del corte por plasma de alta definición, pasar por plegado de chapa y curvado, soldar el conjunto, mecanizarlo y terminarlo en nuestra cabina de pintura con horno de polimerizado. Trabajamos para industria, ingenierías y fabricantes de maquinaria de Aragón y del resto de España.
Si tienes una pieza de calderería con zonas de precisión, envíanos tu plano con el material, la cantidad y el plazo que necesitas. Lo revisamos con criterio técnico, te comentamos cualquier duda de fabricación y preparamos la valoración: solicita tu presupuesto aquí.
El equipo técnico de Talleres Jesús Valero. Fabricamos piezas y conjuntos metálicos bajo plano desde 1993 en La Puebla de Híjar (Teruel), para clientes industriales de toda España.