Plegado de chapa: cómo diseñar piezas que se fabrican a la primera
NOTA PARA REVISIÓN (borrar antes de publicar): añadir como imagen destacada una foto real de la plegadora del taller con un operario colocando una chapa contra los topes traseros, o…
En este artículo
NOTA PARA REVISIÓN (borrar antes de publicar): añadir como imagen destacada una foto real de la plegadora del taller con un operario colocando una chapa contra los topes traseros, o un primer plano de una pieza recién plegada junto a su plano impreso. Que se vea el oficio y la precisión. Sin imágenes de stock ni generadas por IA.
Una pieza de chapa plegada parece sencilla en el plano: un contorno, unas líneas de doblez y un espesor. Pero entre el modelo 3D y la pieza que llega a tu línea hay decisiones que se toman en el taller y que dependen, en gran parte, de cómo se ha diseñado. Cuando el diseño tiene en cuenta el plegado de chapa desde el principio, la pieza sale a la primera, se repite igual en cada pedido y no hay que rehacer planos con el pedido ya lanzado.
Este artículo está pensado para oficinas técnicas, ingenierías y responsables de compras que encargan piezas de chapa bajo plano. No es un manual de diseño: es lo que vemos a diario al revisar planos en nuestra oficina técnica y lo que más ayuda a que una pieza plegada sea fiable y repetible.
Por qué el diseño decide la calidad del plegado
En una plegadora con control numérico cada doblez se programa: ángulo, posición de los topes, herramienta y secuencia. La máquina repite lo que se le pide con mucha regularidad. Lo que no puede hacer es resolver una geometría que no se puede plegar, o una pieza cuyo despliegue no cuadra con las cotas finales.
Por eso los problemas de una pieza plegada casi nunca aparecen en la máquina. Aparecen antes, en el plano:
- Un agujero demasiado cerca de la línea de doblez que se deforma al plegar.
- Un ala tan corta que no apoya bien en la herramienta.
- Una secuencia de pliegues en la que el último choca con la máquina o con la propia pieza.
- Cotas tomadas desde puntos que dependen de varios pliegues seguidos, donde las pequeñas desviaciones se suman.
Detectarlo en la revisión técnica cuesta minutos. Detectarlo con las piezas ya cortadas cuesta material, plazo y una conversación incómoda con tu cliente.
Seis claves de diseño para piezas de chapa plegada
1. Indica el radio interior o deja que el taller lo proponga
El radio de plegado depende del espesor, del material y de la herramienta disponible. Si tu diseño necesita un radio concreto, acótalo. Si no es crítico, indícalo en el plano («radio según taller») y el taller usará el que mejor encaje con su utillaje. Lo que conviene evitar es un modelo 3D con aristas vivas sin ninguna indicación: obliga a suponer y cada suposición es un riesgo.

2. Aleja agujeros y ranuras de la línea de doblez
Al plegar, el material se estira en la zona exterior del doblez. Un agujero muy próximo se ovaliza o se desplaza. Si la función de la pieza obliga a acercarlo, coméntalo: a veces se resuelve haciendo el agujero después del plegado o cambiando el orden de operaciones.
3. Diseña alas con longitud suficiente
Cada ala necesita apoyarse en la matriz durante el plegado. Las alas muy cortas no asientan bien y el ángulo pierde regularidad. Si necesitas un ala corta por diseño, consúltalo antes de cerrar el plano: hay soluciones, pero conviene elegirlas con el taller.
4. Prevé alivios en las esquinas
Cuando dos pliegues se encuentran en una esquina, el material necesita espacio para no rasgarse ni abombarse. Un pequeño alivio (un corte o un taladro en la intersección) evita deformaciones y mejora el acabado, sobre todo si después la esquina se suelda o se pinta.
5. Piensa en la secuencia de pliegues
Las piezas con muchos pliegues, perfiles cerrados o formas en U profundas pueden chocar con la herramienta en los últimos dobleces. No hace falta que el diseñador conozca la máquina, pero sí ayuda saber que no todas las geometrías se pueden plegar en una sola pieza. En ocasiones la solución más fiable es dividir en dos piezas y unirlas con soldadura.
6. Acota pensando en la función de la pieza
Acota desde las referencias que importan para el montaje: los taladros que tienen que coincidir, las caras que apoyan. Las tolerancias muy estrechas en todas las cotas encarecen la pieza sin aportar nada; las tolerancias claras donde de verdad importan ayudan a que el taller ponga el control donde hace falta.
El despliegue: dónde se juega la precisión
Antes de cortar, la pieza plegada se convierte en una chapa plana: el despliegue. Su tamaño no es la suma de las cotas exteriores, porque el material se estira y se comprime en cada doblez. Un despliegue mal calculado da una pieza que, una vez plegada, no cumple las cotas.
En Talleres Jesús Valero el despliegue lo desarrolla nuestra oficina técnica con software de diseño en chapa, a partir de tu plano o tu modelo 3D. Así el cálculo se ajusta a nuestro material y nuestras herramientas reales, y también se optimiza el aprovechamiento de la chapa. Si nos envías ya un DXF desplegado, lo revisamos igualmente contra las cotas finales antes de cortar.

Qué información debe llevar tu plano de chapa
Para valorar una pieza plegada con rapidez y sin idas y venidas, estos datos marcan la diferencia:
- Material y espesor: calidad del acero, acero inoxidable, aluminio u otro, y espesor exacto.
- Formato del archivo: PDF acotado y, si lo tienes, el modelo 3D (STEP) o el DXF.
- Radios y ángulos críticos: cuáles son funcionales y cuáles pueden quedar a criterio del taller.
- Cantidad y frecuencia: unidades por pedido y si se repetirá a lo largo del año.
- Operaciones posteriores: soldadura, pintura industrial, montaje en conjunto.
- Plazo y destino: fecha necesaria y lugar de entrega.
La cantidad y la frecuencia son especialmente importantes en piezas plegadas: una vez programada la secuencia y validada la primera pieza, repetirla en pedidos posteriores es rápido y el resultado es el mismo. Esa repetibilidad es lo que da estabilidad a tu aprovisionamiento.
Ventajas de plegar en un taller que hace todo el proceso
Una pieza de chapa rara vez termina en el plegado. Antes hay corte y después, a menudo, soldadura y pintura. Cuando cada fase se hace en un proveedor distinto, cada traslado añade plazo, manipulación y un punto más donde algo puede salir mal.
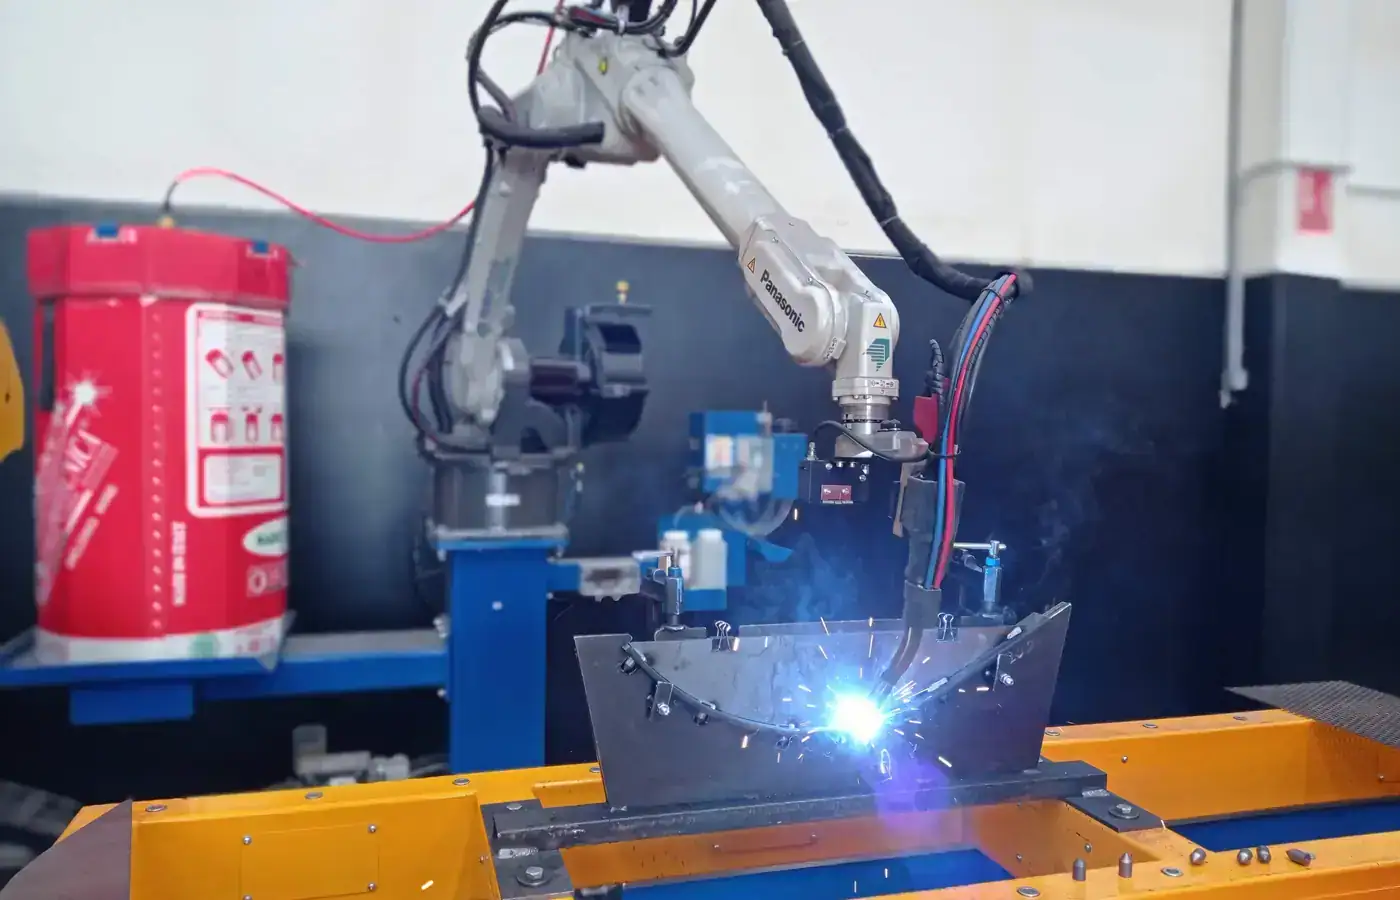
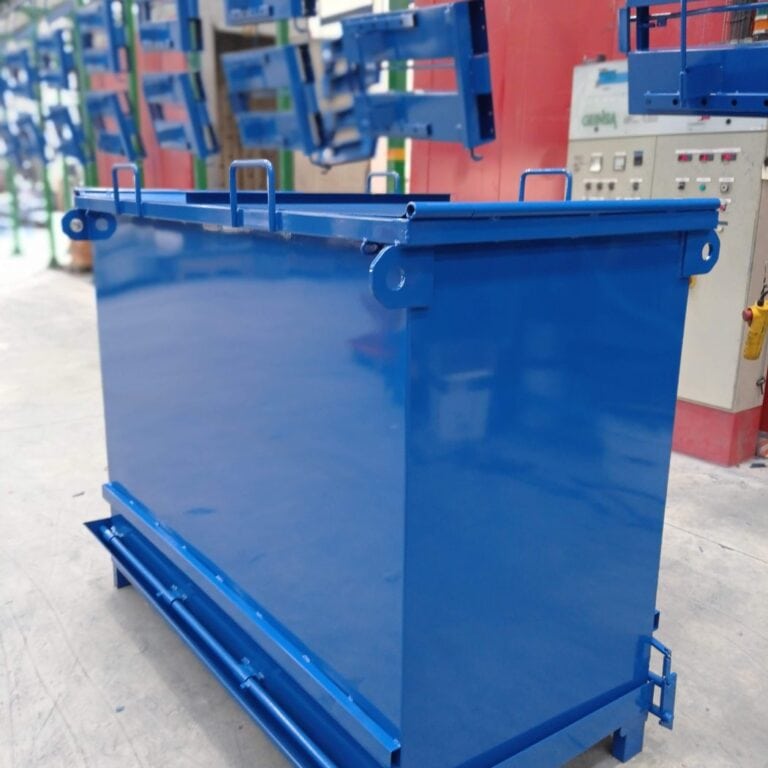
En nuestra nave de La Puebla de Híjar (Teruel) trabajamos la chapa de principio a fin: cizallado, punzonado, corte por plasma de alta definición, plegado con control numérico, rolado, soldadura y pintura industrial. Para quien compra, eso se traduce en un solo interlocutor, un solo plazo y una sola responsabilidad sobre la pieza terminada. Puedes ver el detalle del servicio en nuestra página de transformación de chapa en Aragón.
Y detrás de cada máquina hay personas con oficio: plegadores que leen un plano y saben anticipar cómo se comportará la chapa, y una oficina técnica que habla el mismo idioma que tu ingeniería.
Envíanos tu plano de chapa
Si tienes piezas de chapa plegada para este año o para el siguiente, envíanos el plano. Lo revisamos técnicamente, te comentamos cualquier mejora que facilite la fabricación y te preparamos la valoración. Respondemos a tu plano en 24-48 horas.
El equipo técnico de Talleres Jesús Valero. Fabricamos piezas y conjuntos metálicos bajo plano desde 1993 en La Puebla de Híjar (Teruel), para clientes industriales de toda España.